


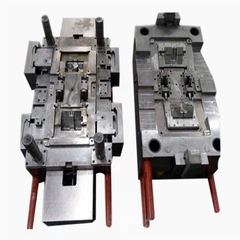


Kuidas teha ekstrusiooni puhumisvormid?
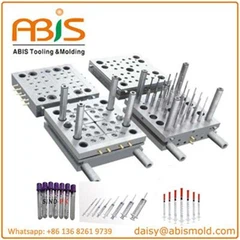
Mehaaniline töötlemine ja valamine on kaks kõige levinumat vormiõõnsuse valmistamiseks kasutatavat meetodit. Millist meetodit kasutatakse, sõltub mitmesugustest teguritest, näiteks hallitusmaterjalist, vormitud õõnsustest, õõnsuse keerukusest ja õõnsuse täpsusnõuetest.
Mullamaterjal on tootmismeetodi kindlaksmääramisel kõige olulisem tegur. Alumiiniumi on vaid mõned raskemad
Alumiiniumisulamid on valatud. Üldiselt sobib kõige paremini valamiseks suure ränisisaldusega alumiiniumisulam, kuid kõrgtugeva alumiiniumisulamiga ei saa enam valada ja seda tuleks töödelda. Berliumi sulami halli vormil on head omadused. Enamik terasvormide valmistatakse ja töödeldakse, samas kui tsingisulamid on kergesti valatavad.
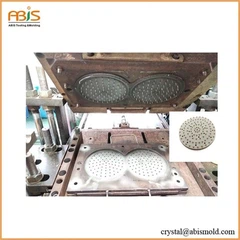
Kui õõnsuse number on suur, õõnsus keeruline või ebaregulaarne, õõnsuse suuruse tolerantsi nõuded on väikesed, õõnsuse maht on suur või tootmismaht on väiksem, hallitusseente valmistamiseks võib kasutada valamise meetodit. Süvise valamise maksumus on madal, kuid selle kulumiskindlus ja soojusjuhtivus on madalamad kui mehaaniline die. Mõnda erilist valamise meetodeid saab kasutada suure jõudlusega hallitusseente valmistamiseks. Näiteks survevalu meetod võib vähendada alumiiniumi ja vask berülliumi sulamite poorsust ja tagada hallituse õõnsuse suure täpsuse. Puhumisvormi õõnsuse töötlusmeetodid hõlmavad peamiselt freesimist, lihvimist jne.
Samuti on külm ekstrusioon, kuumtöötlemine, edm ja keevitusmeetodid. Külm ekstrusioonmeetod sobib väikesteks vormideks, eriti mitmevärvilisteks vormideks, et tagada iga õõnsuse konsistents. Suure mahuga (näiteks 3m3) õõnsused, töötlemine ja nende valmistamiseks võib kasutada keevitusmeetodeid. Kui on vaja suurt mõõtetäpsust, tuleb valuvõre valmistada freesimise kopeerimiseks. Mahuti suuruse määramisel tuleb arvesse võtta kokkutõmbumist. Töötlemise õõne jaoks on kokkutõmbumisest tingitud hõõrumisvormide kokkutõmbumine tooted ja kokkutõmbumine pärast valuvormi töötlemist. Valutorustiku jaoks tuleks arvesse võtta ka väljalangemise määra valamisprotsessis.
Õõnsuste tootmise viimane etapp on poleerimine, liivapritsimine või söövitus. Enne söövitamist, eriti kui peeneid mustreid on vaja värvida, tuleb lõikuse, ehmimise, lihvimise või ekstrusiooni tekitatud skaala ja märgid eemaldada, et tagada teatav viimistlus. Vormide õõnsused ei ole üldjuhul raskendatud ja neid on harilikult metalliga kaetud (nt kroom), välja arvatud juhul, kui neid toodetakse suurtes kogustes. Kui õõnsus tuleb kõveneda või kroomitud, tuleb see pärast söövitamist teha.
Kinnituslõikega sissetung, tõmbevard, juhtkolonn ja juhtskruvik jne. Enamik terasest või vasest berülliumisulamist mehaanilisel töötlemisel, kuid ka kõvastumise teel.