


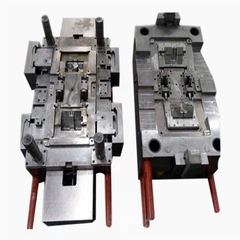


Injektsioonvormimise viis elementi:
1. Temperatuur:
A, õli temperatuur: hüdraulilise pressi tõttu masin ja hüdraulikaõli töötab pidevalt kineetiline hõõrdumine ja toodetud soojusenergia, seda kontrollib jahutusvesi, boot, et kinnitada õli temperatuuri umbes 45 ℃, kui õli temperatuur on liiga kõrge või liiga madal mõjutab stressi ülekandmist.
B. Materjali temperatuur: nimelt vaadi temperatuur. Temperatuur tuleks määrata vastavalt materjali ja toote kujust ja funktsioonist. Kui on olemas dokument, määrake see vastavalt dokumendile.
C, hallituse temperatuur, temperatuur on oluline parameeter, see mõjutab suuresti toote kõrge ja madala taseme toimivust, nii et seadet tuleb arvestada toote funktsiooni ja struktuuri juures, samuti materjali ja tsükli arvestamisel.
2. Kiirus:
A, ava- ja sulgemisrežiimi kiiruse seadistamine, ava- ja sulgemisrežiimi seadistamine põhineb üldiselt aeglase, kiire ja aeglase põhimõttel, mistõttu on seade peamiselt masina, vormi ja tsükli arvestamine.
B. Ejektsiooniseade: seda saab seadistada vastavalt toote struktuurile. Parem on keeruline struktuur koos aeglase kiirusega ja mõni kiire väljavool, lühendades perioodi.
C, põlemiskiirus: vastavalt toote suurusele, struktuur määrata, kui keerukas struktuur on suhteliselt õhuke sein võib olla kiire, kui seina paksuse lihtne struktuur on aeglaselt saadaval, aga ka materjali jõudluse järgi aeglane ja kiire seade.
3. Rõhk:
A. Süstimisrõhk: toote suuruse järgi peab seina paksus olema madal kuni kõrge ja silumisjälgi arvestades tuleks arvesse võtta muid tegureid.
B. Rõhureguleerimisrõhk: survet säilitav rõhk on peamiselt toote kujunduse tagamiseks, stabiilne mõõde ja seade tuleb määrata vastavalt toote struktuurile ja kujule.
C. Madal rõhu kaitsurõhk: see rõhk kaitseb peamiselt hallitust, vähendades nii hallituse kahjustusi.
D. Klambmisjõud: see on jõud, mis on vajalik selleks, et hallitus oleks kõrge rõhu all, millest osa võib reguleerida kleepimisjõu, mõned ei saa.
4. Aeg:
. Kumm, kellaaeg: aja seadmine peab olema pikem kui tegelik aeg, võib ka kummist kaitsejõudluse mõju avalduda, kui pildistamise aja väärtus on suurem kui tegeliku väärtuse 0,2 sekundit, siis tuleks arvestada, kui koostööd teha rõhu, kiiruse , temperatuur.
B. Madalpinge kaitse aeg: manuaalrezhiimis seatud aeg on 2 sekundit ja siis lisatakse tegelik aeg 0,02 sekundit.
C. Jahutusaeg: see aeg määratakse tavaliselt vastavalt toote suurusele ja paksusele, kuid see ei tohiks olla suurem kui jahutusaeg, nii et toodet saab täielikult vormida.
D, hoideaeg: aeg on pärast süstimist toodete suuruse tagamiseks, rõhu all rõhu all tagasi pöörates sulgu käed enne jahutusaja väravat, saab määrata vastavalt väravale suur ja väike.
5. Asukoht:
A, positsioon, mis kombineerib mudelit sõltuvalt kiirusest, mis vastab protsessi seadisele, võti madalpinge kaitse seadmiseks, kui hea algasend, madalpinge alguspositsioon peaks enamasti kaitsta hallitust ja ei mõjuta tsükkel, lõpeb koht peab olema aeglane, kui klambri hallitusseened surevad enne ja pärast kontaktasutuse asukohta.
B, top-out position: see positsioon võib rahuldada toote täiesti demoulding, kõigepealt määratakse väike või suur juurdekasv, mudeli paigaldamise tähelepanu tuleb seada väärtusele "0", vastasel juhul on see lihtne hallituse kahjustada.
C. Sulamispositsioon: arvutage materjali suurus vastavalt toote suurusele ja kruvipikkuse suurusele ning seejärel määrake vastav asend.
V - P positsiooni leidmiseks (st V - P ümberlülituspunkt) peaks D, V - P asu olema suurest kuni väikese, nimelt Short - Late meetodist.
Kokkuvõttes: need viis elementi on üksteist täiendavad silumisprobleemides ja peavad olema silumiseks seatud