




Mis on sammud plastist süsti hallituse injektsioonvormimise töötlemiseks
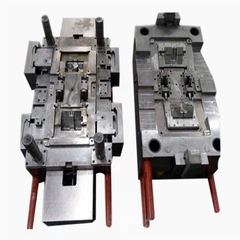
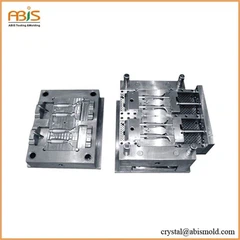
Injection molding on tööstusliku tootmise vormimise meetod.Toode tavaliselt kasutab kummist survevalu ja plasti survevalu.Injection molding saab ka jagada süsti ehisliist ehisliist ja die-casting meetodid.Injection molding masin on peamine moodustavad seadmed tegemise plastist mitmesuguste kujuga tooted termoplastsete või termokõvenevate materjalidega plastvormide vormide abil. Injection molding on realiseeritud survevaluseadmed masin ja moulds.What on sammud plastist süsti hallituse survevaluseadmed?
1.Heitmine ja eelplastiformatsioon
Ülekandesüsteemi abil juhitakse kruvi materjalide transportimiseks punkri ette ja tihendatakse. Välisoojendi, kruvi ja lõiketööde ning hõõrdumise tõttu väljuva soojenduse käigus sulatatakse materjal järk-järgult. Tühiporpusest on kogunenud teatud kogus sulatatud plasti. Tagasi kaugus sõltub doseerimisseadme ühekordseks süstimiseks vajalikust kogusest. Kui infusioonmaht jõuab etteantud kogusele, siis keeratakse kruvi pöörlema ja läheb tagasi.
2.Sulgud ja lukud
Kinnitusmehhanism vajutab malli ja liikuvat moldiruumi paigaldav moldiosa ning liikuvat malli liikuv osa hakkab kinni ja lukustama, et tagada hallituse pingutamiseks piisav klammerdusjõud.
3. injektsioon
Kui monteerimine on lõpule jõudnud, surutakse kogu sisselaskeistmena ettepoole, et pihusti pihusti täidaks täiesti vormivõtme põhirulliga.
4. Süstimine ja rõhu säilitamine
Täielikult pärast lamineerimist hallituse kleepumist ja düüsi hüdrosilindri süsti kõrgtugeva õli, edendada suhteline silinder kruvi liigutatakse edasi, sulanud silindripea piisava rõhu sissepritse hallituse õõnsus, et teha plastist mahutavus kokkutõmbumine madalama temperatuuri tõttu , et tagada plastikoostiste tihedus, mõõtmete täpsus ja mehaanika jõudlus, peaksid olema sulamisvormil, et säilitada teatud rõhk, et materjalid täiendada.
5.laadimine
Kui vormi väravas sulamine on külmunud, võib rõhk vabastada.
6. Süstimisseadme tagasisuunas liikumine
Üldiselt saab kruvi pärast selle mahalaadimist, pärast söömist ja eelplasti fi tseerimisprotsessi lõpetamist pöörata ja eemaldada (olemasoleva survevalu all oleva üldise seisukorra järgi on hallituse põhivära väljavoolu tühjendamine toimunud , ja see toiming viiakse läbi siis, kui moodustub tõsise süljeeritusainega, näiteks PA-ga).
7. Avage vormid ja tõmmake välja plastikust osad
Peale pelletiõõnsuste plastosade jahutamist ja vormitamist avatakse vormi lukustusmehhanism vormil ja tõmmatakse vormi plastmassiosad välja.