


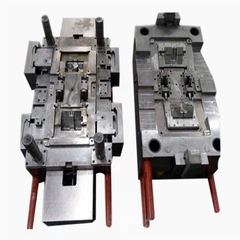


Seejärel kaetakse vormiõõnsus tulekindla materjaliga või vormipesuga, mis takistab valamise kleepumist hallitusseeni ja pikendab vormivajadust. Seejärel paigaldatakse kõik liiva või metalli südamikud ja vormi kinni hoitakse. Siis valatakse metallist valuvormi. Varsti pärast tahkestamist avatakse hallitus ja eemaldatakse valu, et vähendada kuumade pisaravade võimalusi. Seejärel käivitatakse protsess uuesti, kuid eelkuumutamine ei ole vajalik, sest eelmise valamise kuumus on piisav ja tulekindlate kattekihtidega peaks toimuma mitu valandit. Kuna seda protsessi viiakse tavaliselt läbi suurel tootmistöös, kasutatakse vormi kaevamiseks automaatset varustust, valatakse metalli ja eemaldatakse valamine.
Metalli valatakse madalaimale praktilisele temperatuurile, et minimeerida pragusid ja poorsust. Valamistemperatuur võib sõltuvalt valamismaterjalist oluliselt erineda; näiteks tsingi sulamid valatakse ligikaudu 370 ° C juures (698 ° F), samal ajal kui halli rauda valatakse umbes 1370 ° C (2500 ° F) juures.