




plastist süsti hallituse põhiteadmised
Mis on survevalu?
Panna on põhimõtteliselt, survevalu on protsess sunnib sulanud plastik sisse vormiõõne. Kui plastikust on jahtunud, osa saab väljastada. See on kasulik, kui osad on liiga keeruline või kulukas masin. Selle protsessi paljud osad saab teha samal ajal, välja üheloomukujulised
Survevalu protsessi sundides sulanud plastik sisse vormiõõne. Kui plastikust on jahtunud, osa saab väljastada. Pritsevormimine kasutatakse sageli masstootmise prototüübi. Pritsevormimine on suhteliselt uus võimalus toota osad. Esimene survevaluseadmed ehitati 1930..
Pritsevormimine on plastikust moodustav protsessi tootmisel kasutatud enamiku (umbes 70%) plastikdetailide. Muud plastist moodustamise protsessidega hulka puhumisvormimine rõhul moodustav ja termo-moodustavad. Pritsevormimine üldiselt kasutatakse kiire tootmine odav, suure mahu osad, nagu videokassett juhtudel plastist tassi, printer osad, külmik osad, autoosad ja muud elektroonilised osad nagu mantli, käik.
Protsessi survevalu algab barrel täis kuuma, vedela plasti. Plastiku rammed kõrge rõhu valuvorm. Kui plastikust täitub õliga, see lastakse jahtuda ja tahkuda. Viimistletud osa Seejärel ekstraheeritakse (tavaliselt automaatselt) vormist välja. Õpid rohkem survevalu protsessi järgmise nädala lab. Sel nädalal keskendume hallituse projekteerimise ja analüüsi.
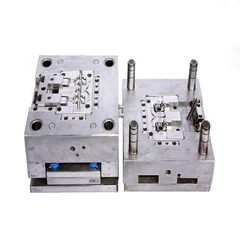
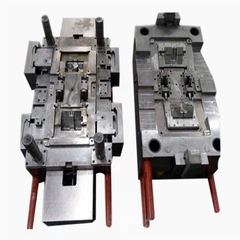
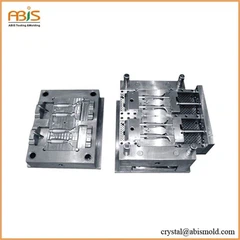
Hallituse määratleb kujule, samuti tee mille raames sula plastmassi voolab silindrisse. Lihtne hallituse on mitmeid funktsioone:
Fikseeritud ja liigutamine platens - Need on nelinurksed plokid alumiiniumist või terasest millesse kujule lõigatakse.
Õõnsuse - Kui liikuvate ja platens puudutatava, ruumi poolt moodustatud väljalõigatud osa, mida nimetatakse õõnsuse määratletakse kujule.
Sprue - valukanalisse on raiutud augu keskele fikseeritud tiigel. Sula plastmassi voolab sprue täita süvend.
Jalased - jalased on kanalid lõigatud platens mis juhivad sulatatud plasti sprue väravad.
Gates - Gates on väikesed avaused jooksjad ja õõnsused. Need on punktid, kus plastmass siseneb süvend. Nad on üldiselt väike, nii et valmis osa võib kergesti katki kaugusel kasutud sprue ja runner materjali
Üldiselt samm protsessis süstvormimistoiminguga on hallituse lähedale - süsti kaubalaeva - süstitakse plastist - arvestite - kelgu retraktiks - hallituse avatud - väljutamist osa
Seal on kuus põhietappi survevaluprotseduuri
1. pingid
Survevalu masin constists kolmest peamisest osast; Vormi pluss täituvuse ja süsteühikut. Haardepiirkond seadmestik mis hoiab vormi surve all süstimise ajal ja jahutamiseks. Põhimõtteliselt, see hoiab kahe poole süsti hallituse koos.
2. Injection
Sisestamisfaasi ajal, plastmassist, tavaliselt graanulitena, viiakse punkrisse peal injektorseadme. Sademed toita silindrisse, kus nad kuumutatakse kuni nad jõuavad sulatatud kujul (mõtle, kuidas kuuma liimi püstol töötab siin). Soojendusseadmes silinder on motoriseeritud kruvi, mis segab sula graanulid ja sunnib neid silindri. Kui piisavalt materjali kogunenud ees kruvi süstimine algab. Sulatatud plastmassist sisestatakse valuvormi läbi sprue , samas kui surve ja kiirus on controled kruvi. Märkus: mõned survevaluseadmed kasutada ram Kruvi asemel. · Põhimõtteliselt kruvi ulatub punkrist süstimist kambris.
3. Eluruumi
Eluruumi faasiks pausi sissejuhtimisprotsessi. Sulatatud plastmassist on sisestatakse vormi ja rakendatakse survet veendumaks, et kogu vormiõõned täidetakse.
4. Jahutamine
Plastmassist lastakse jahtuda oma tahkel kujul vormi sees. Tavaliselt kasutab jahutamisele hallituse alusega, külmutamisega tehti kompaktne süsti masin mistõttu selle saab teha automaatselt sisselaskmist süsti masin
5. vormi avamise
Haardepiirkond ühiku avamisel mis eraldab kaheks pooleks hallitus kahe plaadi mudel, kuid kolmes plaadi mudeli, hallitus eraldab kolmes pooleks, hõlmavad lõikamine runner protsessi.
6. väljatõukeõlgadega
Ejecting varraste ja plaadi väljutamiseks valmis tükk vormist välja. ÜRO kasutatud sprues ja jooksjad saab taaskasutada uuesti tulevikus vormidesse. Osade väljapaiskumine tavaliselt teevad järgi ejector süsteemi, ejector süsteemi koosnevad tõukurvarras vedru-, ejector plaadile ja ejector tugiplaatidesse.