

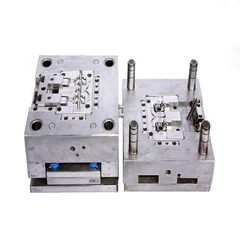
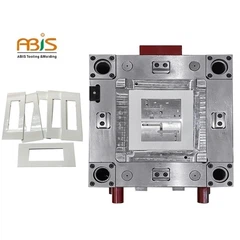

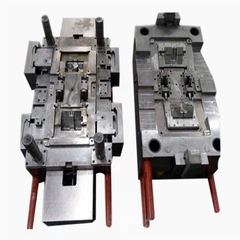
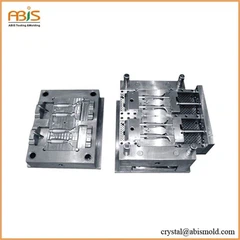

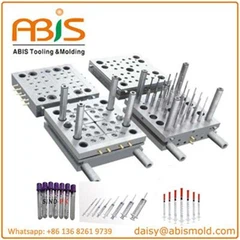
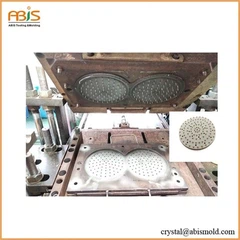

Põhimaterjali katkematu hallitusseadise fikseeritud plaadist, surveplaadist, nõgusast mallist jms on selle struktuuri kujundus vastavalt trükitoodete täpsusele, tootmine, hallitusseened, hallitusseente töötlemise seadmed ja hooldusrežiimi töötlemise meetodil kolm järgmist vormi: 1) kogu ploki tüüp, (2) iksi tüüp, (3) sisestada tüüp.
1. Kogu plokk
Kogu plokkide malli nimetatakse ka lahutamatuks struktuuriks ja selle töötlemiskuju peab olema suletud.Kogu plokkide malli kasutatakse peamiselt lihtsa hallitusstruktuuri jaoks või täpsus ei ole kõrge, selle töötlemise meetod on eelistatud töötlemisega (ilma kuumtöötluseta) , kasutades malli kuumtöötlust õmblusteta töötlemiseks või mehaaniliseks töötlemiseks ja lihvimiseks. Kui malli pikkus on pikk (pidev hallitus), kasutatakse kahte või enamat ühe keha tükki.
2. Joke tüüp
Joogi vormi keskosa töödeldakse plokkide kokkupanekuks. See on üles ehitatud vastavalt rakenduse nõuetele ja soone võib koosneda muudest mallidest. Selle iksi malli eelised on: soone töötlemine on lihtne, Soone laius on reguleeritav ja mehaaniline täpsus on hea. Kuid jäikus on selle puudus.
Joki tüübi malli disainilahendused on järgmised:
(1). Iko-plaadi ja nimmeosa komponentide kombinatsioon keskmise või valgusvihu meetodil, nagu tugev surve ja rõhu kombinatsioon, muudab õlarihma.
(2). Joogi ja mööbliploki säilivusfunktsioon on vajalik, et oleks piisavalt tugev, et taluda ploki külgsurvet ja pinna rõhku. Selleks, et muuta tihvtiplaadi sooned koos massiivse ministeeriumi külge kinni jõudma, tõmbas selle nurk väljapääsu töötlemiseks , näiteks õlgplaadi soone nurk, ei saa väljalülitamisprotsessi töötlemist, tuleb teha suur osa, et pääseda lünga töötlemisest.
(3). Blokeeringu kuju tuleks kaaluda samal ajal ja nullpunkt peab olema selgelt määratletud. Selleks, et teha stantsimisprotsess ei deformeerituks, pöörake tähelepanu ka iga ploki kujule.
(4). Kui tihvtiplaat laaditakse mitme plokktoodete tükki, kuna iga ploki töötlemise kumulatiivsed vead on muutunud, muutub samm ja lahenduseks on see, et vaheplokk on kohandatud.
(5). Plokiosa hallitusstruktuur on kokku monteeritud ja ühendatud, kuna ploki ploki osa allutatakse tõmbetöötlemise töötlemise ajal külgmisele survele, mis põhjustab tükkide vaheline kaugus ja massi kalduvus. See nähtus on oluline defektide stantsimise põhjus, näiteks vaene stantsimine ja kiipide blokeerimine, seega peavad olema piisavad vastumeetmed.
(6). Iko plaadil on fikseeritud osa kindlaksmääratud meetod vastavalt nende suurusele ja kujule viiest järgmisest tüübist: a. kruvide kinnitusvõtme lukustamiseks, klahviga, klahviga cb kuni Xie, d. õlale kinnitatud, e. eespool surutud, näiteks toiteplaadi fikseeritud rõhk.
3. Sisestage tüüp
Malli, mis töötleb ümmarguse või ruudu nõgusa osa, blokeerib osa malli varjatud osaga, selle malli nimetatakse sisestatud tüüpi struktuuri, töötlemisstruktuuri kogunenud vähem tolerantsi, kõrge jäikus, hea lagunemise ja kohe täpsuse ja reprodutseeritavuse komplekti. Kuna selle hõlpsasti töödeldavast mehhanismist, on mehaaniline täpsus määratud mehaanilise tööga vähem, masinaehituse reguleerimine, sisestatud tüüpi malli struktuur on muutunud täppistembristamise peavoolu, kuid nõrk külg on vaja suure täpsusega õõnsuste töötlemise masinat.
Kui pidev stantsimine sureb selle malli struktuuri, on see mõeldud selleks, et mallil oleks kõrge jäikuse nõue. Ettevalmistused sisustusega malli ehitamiseks on järgmised:
(1). Sisseehitatud aukude töötlemine: vertikaalne freespink (või klambriga freesimismasin), integreeritud töötlemismasin, dig-puurmasin, lihvimismasin, traadi lõikamise ja täitmise masintöötlus masin jne. Sisestatud aukude mehaaniline täpsus on kasutatud mehaanilise täpsuse parandamiseks.
(2) sisseehitatud osade fikseeritud meetod: sisseehitatud osade fikseeritud meetodi determinandid ei tohi muuta mehaanilise töötluse täpsust, rühma hälbeid ja lagunemist ning reguleerimise võimalust. Kinnitamiseks on neli kinnitatud meetodit: A . Kinnitatakse kruvidega, B. Fikseeritakse õlgadega, C. Pöidetakistiga püstplokk, D. Ülemine osa surutakse tihedalt plaadi külge. Fikseeritud vormis sisestatud nõgusat malli kasutades kasutatakse jõudu, seepärast tuleks seda aega vältida Selle tulemusena saab lõõgastuse soojuspaisumisprotsessi käigus töödelda ebaregulaarset õõnsust sisaldavate sisseehitatud osade ringikujulise komplekti, mis peaks olema konstrueeritud pöörleva takistuse meetodil.
(3). Hõlmatud osade komplekti ja lagunemise arvestamine: avauste sisseehitatud osad ja mehhaaniline täpsus on vajalikud rühmatöö tegemiseks. Selleks, et isegi väikese suurusega viga saaks rühmas koheselt reguleerida, tuleks ka lahendus kaaluda eelnevalt varjatud osade töötlemine ja konkreetsed kaalutlused mis tahes järgmise viiest: a. on impordiosakonda surunud; b. kusjuures vahepealse rõhu reguleerimine sisseehitatud osade olekus ja õiges asendis on C sisestatud ala õõnsuse rõhuga, d. kasutatakse sama suurusega lukustuskruvide kruvimiseks ja lukustamiseks ja vabastamiseks; e. grupp, et ennetada vea vertikaalsuunda, peaks kujundama signaali kimpu töötlemiseks.