




Protsessiomadused
Termoreaktiivsete plastühendite kasutamine iseloomustab seda vormimisprotsessi paljudest teistest vormimisprotsessidest. Need termoreaktsioonid võivad olla kas tooriku või graanuli kujuga. Erinevalt teistest protsessidest leiame, et materjalid on enne eelvalmistamist eelkuumutatud ja mõõdetud. See aitab vältida ülemäärast välgu. Plastikust saab ka vormitakse tavaliselt metalli. Pidage meeles, et mitte lubada kuju allajooni, see muudab ejektsiooni eriti raskeks. Laialdaselt kasutatakse termoplastlikke maatrikseid, millel on omane piiramatu säilivusaeg ja lühem tsükli vormimise aeg, ning näited on toodud joonisel 3.
Protsess skemaatiliselt
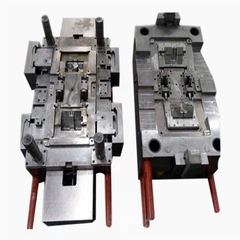
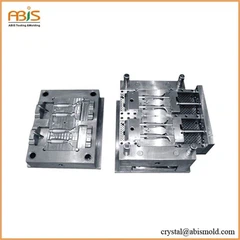
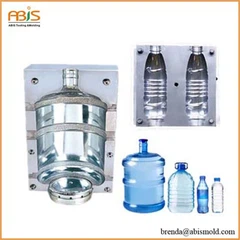
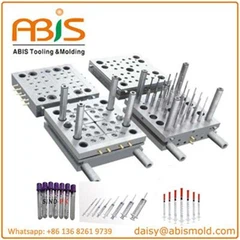
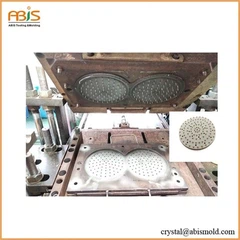
Kompressioonvormimine on üks vanimaid kummivalmistamise tootmismeetodeid. Protsessi parameetrid hõlmavad vormimise aega, temperatuuri ja rõhku. Tavaliselt kasutatakse rõhku 300-400 tonni. Tüüpiline hallitus on kujundatud küüslaugukestest. Valuvorm vaatas välja palju nagu alumiiniumi valamiseks kasutatav vertikaalne vaal. Vormi põhi oli alati õõnsus. Kompressioonvormimine, mida kasutatakse ekstruuderis / peenestusseadmel või rull-die-die-lõikuril valmistatud eelvormide valmistamiseks. Meeldetuletuseks tähendab, et 2 tera keskel kokku ulatuks, et lõigata ekstrudaati pikkuseks. Näiteks; Valuvormide vee pudelid kasutatakse surra lõigatud lehed rulli surra. Leht oli 3 tolli ja 6 tolli. Esimene leht paigutati - üks südamiku all ja üks võrdsel pinnal südamikust kõrgemal asuvast lehest ja seejärel käsitsi langetatud valuvormi ülaosa või tõstukiga peaaegu suletud. Seejärel pressiti vormid pressi. Käivitusnupp hüdrauliliselt suleti vertikaalset survet täiskoormusega. Valuvorm oli umbes 350 kraadi. Vaakumplaadid aurustati. Kui tsükkel lõpeb (umbes 3,5-4,0 minutit), avaneb ajakiri ja valuvorm tõmmatakse operaatori poole. Operaator pry avada kummipaitse vormi tippu ja seejärel tahad vormi ülemise osa tagasi vajutage. Katmata on pudel, mille südamik on endiselt sees. Kuigi pudel oli veel kuum, pani operaator pudeli kummi ja terasest südamiku vahele pöiale, nagu pöördtappid. Seejärel laiendaks operaator pudeli vabastamiseks pudeli kaela ümber südamiku kohal. Kompressioonvormitud baby nipples ja golf ball keskuste ettevalmistamisel eelvormid ekstrudeeriti. Baby nipel oli neeru kujul umbes 2 tolli pikk ja 1/2 tolli laiune keskel. Pallikeskuse eelvormil oli 1 x 1 tolline ümmargune prügikast. Mõlemad släkid olid kavandatud püsti seisma vormivahes. Tsükli vältel laadis operaator libisemisega. Kui vorm on avatud, langeb alumine plaat alla ja hallitatakse operaatorile hüdrauliliselt ou. Selles paigutati ülekandekorpuses kuumutusleht (kõik selle tsükli vormitud osad liideti lahtiküpsetükiga (välk)). Järgmine tsükkel algas džigiga, mis pandi üle vormi. Slide-salv tõmmati ja eelvormid vabastati vormi õõnsusse. Käivitusnupp tõmbas alumine plaat tagasi pressi ja puhastamistsükkel uuesti. Selles oli esimene tsükkel täielik. Iga operaator jooksis keskmiselt 4 pressi. Lasti laadimine toimus tsükli jooksul. Vormilt eemaldatud kuumutusplaadid transporditi seejärel pressimisjaama. Eemaldatav jaam eemaldaks kooriku, jättes valmis osad. Kompressioonvormimise kujunemise järel oli järgmine süstimine. Põhimõtteliselt oli ekstruuder osa vormimistsüklist. Kummi süstiti ülemise kuumusega plaadimanusse ja seejärel rakendati rõhk sulatatud kummi ülekandmiseks klammerdunud vormi. Süstimisülekande ja täiustatud valuvormide disain oli pigem plastmassist survevalu, välja arvatud süstimise ülekandeketta ja vormid. Vastupidiselt plastikust Injection molding laskub kuuma plastist külmvormis.