


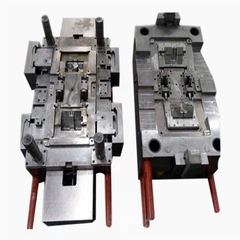

Kuumustamisvalamisprotsessis lisatakse termoreaktiivse vaigu materjal eraldi kambrisse, mida sageli nimetatakse soolaks ja seejärel surutakse ühte või mitmesse suletud vormidesse polümerisatsiooniks (kõvendamiseks).
Materjali nimetatakse ka kanaliks ja voolukanaliks, mis võimaldab materjalil voolata mahutist vormiõõnde, enne kui siseneb vormiõõnde piiraja või värava kaudu. Paljudel hallidel õõnsustel on üks minimaalne. Kambri õhk asendatakse siseneva materjaliga ja tühjendatakse spetsiaalselt paigutatud väljalaskeava kaudu.
Kui materjal asetatakse süvendisse, mõõdetakse seda kogust kompaktses mõõteseadmes ja seejärel eelsoojendatakse polümerisatsiooni temperatuuri lähedale. Lisage korraga vaid piisavat süsti.
Eelkuumutatud tooraine suunatakse topsi ja seejärel toidetakse sööturisse, mis on paigaldatud süvendi külge, et vältida lekkeid kolvi ja süvendi vahelisest vahekaugusest. Tavaliselt lisatakse nääre edaspidiseks lekke vältimiseks injektorisse.
Soone, tõusulaine, väravate, jooksu ja vormiõõnsuse pind säilitab temperatuuri, mille juures toormaterjal kiiresti tahkub, ja temperatuur sõltub materjali omadustest 280 kuni 380 ° F, vormi kujundus ja osa geomeetria.
Kui die casting materjal jõuab kuumtöötlusperioodi lõpuni, eemaldatakse täielik valatud materjal, kaasa arvatud värava, jooksja, piitsu ja ahju eemaldamine, et moodustada kõvenevat matt (nn jääk).
Keermestamisel on materjali eelkuumutamine väga oluline. Külma materjali voolamine aeglaselt, esimene materjali vormiõõnsus ei ole veel lõppenud, see võib olla polümerisatsioon. Kui eespool kirjeldatud olukord, toote kvaliteet on halb, mitte ainult välimus, vaid ka peegeldub mehaanilised omadused. Mõned erandid, näiteks väike kogus süsti või mõni väike viskoossusmaterjal. Lampi või ahju soojendamiseks võib kasutada kuumutamist, kuid efektiivne ja üldiselt kasutatav meetod on valmistatud plastikust vormimise plastküttelt.