



Injection hallituse tööstus tõi esile uue vooru arenguvõimalusi
Kaasaegne hallitööstuse maine on "mitte suremas tööstusharu". Üldiselt on maailma hallitusturul puudus ja turunõudlus säilitatakse meilt 60 miljardit dollarit 65 miljardi dollarini. Samal ajal on ka Hiina hallitööstus käivitanud uue arenguvõimaluste vooru.
Vormide õõnsus ja õõnsuse jahutamine viimistlevad disaini ja seejärel eraldatakse vormist eemal- dussüsteemiga, jätavad hallituse tooted välja õõnsuse katusest, kusjuures vorm on järgmise süsti jaoks jälle suletud, on survevalu protsess tsükkel.
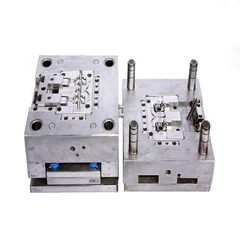
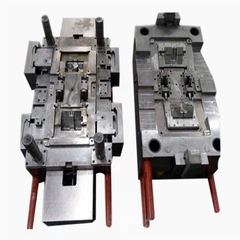
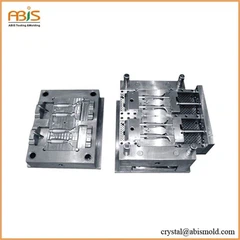
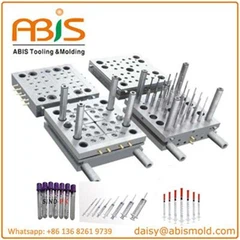
Üldiselt koosneb plastvorm kahest osast, liikuv hallitusest ja kinnitatud hallitusest. Liigutav vorm on paigaldatud survevaluseadme liikuvale mallile ja valatud vormimaterjal paigaldatakse survevaluseadme fikseeritud mallile. Injektsioonvormimise ajal on dünaamiline surve ja fikseeritud die sulgedes valamise süsteemi moodustamiseks ja õõnsus. Kui die on avaudud, eraldatakse dünaamiline tihvt ja fikseeritud die, et välja võtta plasttooted.
Kuigi vormide struktuur võib plasti mitmekesisuse ja omaduste tõttu erineda, plastikust toodete kuju ja struktuur ning pihusti tüüp on sama põhistruktuuriga. Valuvorm koosneb peamiselt valamissüsteemist , karastamissüsteem, osade ja konstruktsiooniosade moodustamine. Valamissüsteem on osa otsesest kokkupuutest plastist vormimise osadega ning plastikust ja toodetest on kõige raskem vormis, suurim muutus, töötlemise pehmuse ja täpsuse nõue suurim osa.
Valuvormide süstimise protsessi käigus värav mõnikord kinni väravahülsi sisse, nii et seda ei ole lihtne välja tõrjuda. Tulemused toote purunemisest, kui die on avanenud. Käitaja peab kasutama vaseli otsa varda välja tõmmata otsikust, nii et purustatud plastmassist saaks lahti ja seejärel hallitust, mis mõjutaks oluliselt tootmistegevust. Selle tõrke peamine põhjus on see, et väravahülsi koonuse ava pind ei ole piisavalt sujuv , ja sisemise ava ümbermõõt on mõnikord tähistatud nuga tähistega. Järgnevalt mõned sissepritse vormimise materjal on liiga pehme, valatud värav seatud pärast pikka aega koonuse Kong Xiaoduan deformatsiooni või kahjustusi, kui värava suu sfääriline radiaan on liiga väike, põhjustab värava toidet siin neetimispead. Väravahülsi kitsenevat aukit on raske töödelda. Tavalised osad tuleks võimaluse korral vastu võtta.
Juhtpink vormis on enamasti fikseeritud ja juhendatud aktid, et tagada, et südamik ja süvend, mis moodustavad osa mis tahes asjaoludel, ei põrkuvad üksteisega kokku, vaid ei vii tihvti kui vormi pinget või asetatud. Näiteks süstimise ajal tekitab dünaamiline ja fikseeritud vormitud külgne ränne jõud. Kui plastosa osa seina paksus ei ole ühtlane, on materjali voolukiirus paksu seina juures suur, mis tekitab suuremat survet. Kui plastosa külg ei ole sümmeetriline, näiteks eheloniga jaotatud osade hallitus vorm, ei ole vormi vastaskülje vastupidine surve võrdne.
Tootmistehnoloogia hallituse tase on muutunud riigi tootmistaseme mõõtmeks, mis on üks olulisemaid kaubamärke, kuna hallituse suures ulatuses otsustab toodete kvaliteedi, kasuteguri ja uute tootearenduse suutlikkuse. Hiina hallitus ja die tootmisharu areng on väga viimastel aastatel aktiivselt tegutsev ettevõte, sealhulgas ülemereterritooriumide eksporditurg, on Hiina hallituse ja tööstuse tööstuse arengu vältimatu osa, peetakse silmas, et praegusel ajal on Hongkongis endiselt kõige suurem osa Hiina eksporditurgu, seejärel Jaapan ja Ameerika Ühendriigid on need kolm kokku peaaegu pool Hiina ekspordist kogu ekspordist, kuid Hiina madala lõpptoodetega hallitusseened, Euroopa arenenud riikide kõrge turg ja meie Hiina toodete osakaal on samuti väga madal . Seepärast peaks Hiina hallitustööstus aktiivselt parandama toodete kvaliteeti, et veelgi parandada hallitustoodete ülemere turuosa, et veelgi edendada oma arengut.
Seega, kui Hiina hallitusseened soovivad rahvusvahelisel turul siseneda põhjalikult ja uurida uusi müügipindu, on Hiina hallitootjate tähelepanu pööratav hallituse kvaliteedile.