




Mis on lahkumisjoon?
Eraldusjoon on piir, kus valmistamise ajal puutuvad kokku survevormi kaks poolt. See õmblus ilmub viimistletud plastosadel nähtava joonena, mis tähistab eraldust vormi südamiku ja õõnsuse osade vahel.
Eraldusjoonte mõistmine survevalu puhul
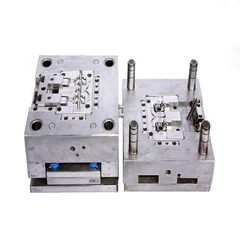
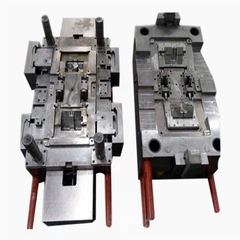
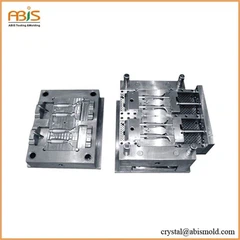
Eraldusjoon tekib seetõttu, et survevormid koosnevad kahest põhikomponendist, mis peavad valmisosa vabastamiseks eralduma. Õõnsus moodustab välised tunnused, samas kui südamik loob sisemised ja alumised omadused. Kui need pooled sulguvad ja sulaplast täidab õõnsuse, tekib eraldusjoon kohtades, kus stantsi kaks poolt kokku puutuvad, ning väravad, ülevoolud ja tuulutusavad ühenduvad selles kohas valandiga.
Eraldusjoonte paigutuse tähtsus ulatub kaugemale esteetikast. Asukoht määrab vormi avanemise suuna ja järelikult ka suuna, kuhu tuleb elemendid hõlpsaks väljaviskamiseks joonistada. Survevaluteenust kasutavatel tootjatel aitab nende põhialuste mõistmine optimeerida nii osade disaini kui ka tootmise efektiivsust.
Miks lahkumisjooned on olulised?
Igal survevalukomponendil on eraldusjoon,{0}}see on tootmisprotsessi vältimatu osa. Kuna valuvormimoodulite vaheline kontakt ei saa olla täiesti tühimik-, tekib plastosale, kus eralduspinnad kokku puutuvad, õmblus. Väljakutse ei seisne selle funktsiooni kõrvaldamises, vaid selle strateegilises positsioneerimises, et minimeerida visuaalset mõju ja funktsionaalseid häireid.
Jaotusjoon mõjutab tootmise kolme kriitilist aspekti: tõmbenõuded, välgu moodustumine ja tootmiskulud. Süvis kulgeb mõlemal pool eraldusjoont vastassuundades, mis tähendab, et disainerid peavad tunnuste nurkade määramisel arvestama, kuidas vormipooled eralduvad. Lisaks tekib eraldusjoonel sähvatus, kui sissepritsetud metallist tulenev rõhk üritab stantsipooli lahutada, mis võib mõjutada mõõtmete täpsust ja nõuda teiseseid viimistlustoiminguid.

Eraldusjoonte tüübid
Erinevate detailide geomeetria jaoks on vaja erinevaid eraldusjoonte konfiguratsioone. Kõik viis peamist tüüpi vastavad konkreetsetele disaininõuetele ja tootmispiirangutele.
Vertikaalsed eraldusjooned
Vertikaalsed eraldusjooned kulgevad vormi avanemissuunaga risti, muutes need ideaalseks lihtsama geomeetria ja sirgjoonelise kujunduse jaoks. See on kõige sagedamini kasutatav tüüp, kuna see on tõhus ja kulutõhus{1}}. Kaaluge plasttopsi või lihtsat anumat,-vertikaalne eraldusjoon kulgeb tavaliselt keskelt alla, võimaldades mõlemal vormipoolel ilma keerukate mehhanismideta puhtalt eralduda.
Parimad rakendused:Põhilised geomeetriad, nagu silindrid, karbid ja lihtsad tarbekaubad, kus eraldustasand võib olla tasane ja avanemissuunaga risti.
Astmelised lahkumisjooned
Astmelisi eraldusjooni kasutatakse siis, kui poolele vormile avaldatakse süstimise ajal märkimisväärset jõudu või survet, tagades, et vormipooled jäävad joondatuna isegi ebaühtlase rõhujaotuse korral. See konfiguratsioon loob vormi eralduspunktis{1}}trepitaolise mustri.
Kuna õõnsuse üks külg kannab astmeliste eraldusjoontega suuremat jõudu, tekitatakse mõlemale küljele süstitav ekstsentriline jõud, mis põhjustab potentsiaalse suhtelise libisemise südamiku ja õõnsuse vahel. Selle probleemi lahendamiseks paigutavad tootjad sageli kaks õõnsust sümmeetriliselt, et tasakaalustada sissepritsejõude.
Parimad rakendused:Paksu{0}}seinaga osad, keerukad tööstuslikud komponendid ja erineva paksusega konstruktsioonid, mis tekitavad vormimise ajal rõhu tasakaalustamatust.
Kumerad eraldusjooned
Kumerad eraldusjooned järgivad mittelineaarse kujuga osade kontuure. Need nõuavad täpset vormikujundust, et järgida detailide kontuure, tagades täpse vormimise ja vähendades nähtavaid eraldusjooni kõveratel pindadel. Puurikorpuse päästikuala või autode dekoratiivosa võib vajada seda konfiguratsiooni, et säilitada esteetiline järjepidevus.
Parimad rakendused:Ümarate pindadega keerukad osad, autoosad, tööriistade käepidemed ja vormitud korpused, kus eraldusjoon peab jälgima ebakorrapäraseid kontuure.
Kaldus eraldusjooned
Kaldus eraldusjooned on kujundatud kaldus servadega, mis muudab need ideaalseks lõpptoote välgu vähendamiseks. Vormipoolte vaheline nurga all olev liides loob paremad tihendusomadused kui teravad üleminekud, kuigi see muudab vormi valmistamise keerukamaks.
Parimad rakendused:Kaldpinnaga osad või konstruktsioonid, mis nõuavad sujuvaid üleminekuid vormipoolte vahel, eriti kui välgu minimeerimine on kriitiline.
Põhjalikud eraldusjooned
Põhjalikud eraldusjooned ühendavad vertikaalseid, kaldus, kumeraid ja astmelisi elemente, et mahutada keerukaid detaile, millel on keerukad omadused, mis nõuavad erinevat tüüpi eraldusjooni. See lähenemine pakub maksimaalset disaini paindlikkust, kuid nõuab asjatundlikku hallituse inseneritööd.
Parimad rakendused:Meditsiiniseadmed, täiustatud autoosad ja erineva pinnatekstuuri ja geomeetriaga kõrgelt konstrueeritud tarbekaubad.
Optimaalse paigutuse kujundamise kaalutlused
Strateegiline eraldusjoone paigutamine nõuab mitme teguri tasakaalustamist projekteerimisetapis. Õiged otsused mõjutavad oluliselt tootmise efektiivsust ja osade kvaliteeti.
Nõuded süvise nurgale
Süvisenurgad-vertikaalsetele seintele lisatud kerged kitsenemised-toimivad koos eraldusjoone paigutusega. Standardreegel kehtib 1 süvise kraadi kohta 1 tolli sügavuse kohta, kuid 1–2 kraadi lisamine tagab sujuvama lahtivõtmise. Eraldusjoon määrab, kus süvise nurgad muudavad suunda, luues üleminekupunkti, mis mõjutab nii väljutamist kui ka pinnaviimistlust.
Esteetiline positsioneerimine
Sirgete või ümarate servadega geomeetriliste kujunduste puhul peab eraldusjoon jälgima teed, mida mööda pinna puutuja on paralleelne vormi avanemissuunaga. Joone asetamine üle siledate pindade tekitab silmnähtavaid õmblusi mis tahes vormide mittevastavuse tõttu, mis võib nõuda rangemaid tolerantse ja suurendada freesimiskulusid.
Lahendus? Kui eraldusjoon asetatakse piki teravat serva, muutub õmblus kamuflaažiks ning välditakse soovimatuid tootmis-, funktsionaalsus- ja kosmeetilisi probleeme. See põhimõte kehtib tarbekaupade puhul, mille välimus on oluline-elektroonikakarpidest majapidamistarveteni.
Funktsionaalsed nõuded
Vale eraldusjoone paigutus võib osi nõrgendada või tekitada pingekontsentratsioone, mis võivad koormuse all põhjustada rikke. Täpset mõõtmete reguleerimist vajavate komponentide puhul vähendab kriitiliste mõõtmete hoidmine eraldusjoone ühel küljel tolerantsi-üles. Sähvatus suurendab eraldusjoone paksust, muutes eraldusjoonel mõõdetud mõõtmeid.
Suure täpsusega{0}}rakenduste puhul asetage kriitilised funktsioonid täielikult ühe vormi poole sisse. See lähenemisviis välistab poolte mittevastavuse ohu, mis mõjutab funktsionaalseid mõõtmeid.

Ühise lahkumisjoone probleemid ja lahendused
Võimalike probleemide mõistmine aitab disaineritel ja tootjatel ennetavalt tegeleda survevaluteenuste rakenduste kvaliteediprobleemidega.
Välgu moodustumine
Välk{0}}liigne materjal, mis pääseb vormipoolte vahele-, on levinuim eraldusjoone defekt. Keskkonnasaasteained, nagu tolm ja praht, võivad vorme lahti hoida, võimaldades liigsel materjalil välja lekkida ja põhjustada välgudefekte. Lisaks põhjustavad vanemad,-kulunud tööriistad lekkeid, mille tulemuseks on eraldusjoone mittevastavuse tõttu vilkumine.
Ennetusstrateegiad:
Säilitage hallituse täpne puhtus regulaarsete hooldusgraafikute abil
Tagage vähemalt 3-tonnine kinnitusjõud osa projitseeritud ala iga ruuttolli kohta eraldamisjoonel
Kontrollige vormi õiget joondust määrimisprotseduuride abil
Optimeerige süstimisrõhku ja -kiirusi, et minimeerida õõnsuse survet
Parandusmeetodid:
Kui välklamp tekib vaatamata ennetusmeetmetele, on saadaval mitu eemaldamistehnikat. Krüogeenne kustutamine on kõige tõhusam meetod, mis hõlmab osade jahutamist vedela lämmastikuga temperatuurini, kus välk on kergesti eemaldatav ilma osade viimistlust mõjutamata. Muude valikute hulka kuuluvad käsitsi lõikamine, vibratsiooniga trummeldamine, kandja lõhkamine ja kuuma õhuga sulatamine õhukese välgu jaoks.
Eraldusjoone mittevastavus
Ebakõla tekib siis, kui vormipooled ei joondu korralikult, luues pigem astmelisi pindu kui sujuvaid üleminekuid. Igasugune ebaühtlus kahe vormipoole vahel tekitab eraldusjoonel ebakõla, mille tulemuseks on rohkem kui lihtsalt nähtav joon, vaid tegelik samm, mis mõjutab detaili mõõtmeid.
Lahendused:
Rakendage täpseid töötlemisvõtteid rangete tolerantidega
Lisage vormi kujundusele joondusfunktsioonid, nagu juhttihvtid ja puksid
Kasutage survetundlikku{0}}paberit, et kontrollida ühtlast kinnitust piki eraldusjoont
Kontrollige ja hooldage korrapäraselt vormikomponente kulumise suhtes
Ebapiisav ventilatsioon
Tööriistas olev õhk vajab evakuatsiooniteed, vastasel juhul surub sulatis kokku ja hoiab õhu õõnsuses kinni. Ebapiisav õhutus suurendab õõnsuse rõhku, sundides hallituse pooled lahku ja põhjustades sähvatust.
Disaini juhised:
Piki eraldusjoont asetage ventilatsiooniavad üksteisest 1–2 tolli kaugusele
Reguleerige õhutusava sügavust plastmaterjali viskoossuse alusel
Puhastage regulaarselt õhutusavasid, et vältida kogunenud jääkide ummistumist
Paigutage õhutusavad strateegiliselt sinna, kuhu täitmise ajal õhk loomulikult voolab
Lahkumisliini parimad tavad
Tõestatud disainipõhimõtete rakendamine tagab survevaluprojektides optimaalsed tulemused.
Lihtsus kõigepealt
Lihtsaim ja tugevaim eraldusjoon on see, mis eksisteerib ühel tasasel tasapinnal. Kuigi keerukate detailide geomeetria võib nõuda keerulisi eraldusjoonte konfiguratsioone, peaksid disainerid võimaluse korral eelistama lihtsust. Lihtsad eraldusliinid vähendavad hallituskulusid, minimeerivad hooldusvajadusi ja vähendavad tootmisdefektide tõenäosust.
Mõelge A-- ja B--küljele
A-pool on tavaliselt koht, kus detaili esituspind jääb ja vormi avamisel jääb detail eemaldamiseks B-poolele. See eristus on oluline, kuna ejektori tihvtid puutuvad kokku B-küljega, jättes potentsiaalselt jälgi. Asetage kosmeetiliselt olulised pinnad A--poolele, samal ajal kui B--poolele paigutage funktsionaalsed pinnad, mis taluvad väljutustihvtide jälgi.
Materjali kokkutõmbumise tegurid
Enamik materjale tõmbub vormis jahtudes kokku, mida saab kasutada vormi kujundamisel ja tagada, et detail jääb avamisel ühel küljel. Materjali -spetsiifiliste kokkutõmbumismäärade mõistmine aitab ennustada, kuidas osad väljaviskamisel käituvad, ning annab teavet süvisenurga ja eraldusjoone otsuste tegemisel.
Mõõtmete täpsus
Kriitiliste mõõtmete puhul on mõõtmete tolerantsi vähendamiseks oluline, et mõõtmised oleksid ainult ühes matriitsi pooles. See põhimõte minimeerib vormipoolte tootmiserinevuste kumulatiivset mõju.
Koos töötaminePritsevormimisteenusPakkujad
Koostöö disainerite ja tootmispartnerite vahel optimeerib eraldusliini paigutust ja üldist osa kvaliteeti.
Valmistatavus (DFM)
DFM-analüüs on oluline nii välgude vältimiseks kui ka vähendamiseks, kuna plastist survevalureeglid soovitavad paigutada eraldusjoon piki komponendi serva, mitte tasasele pinnale. Kaasaegsed survevaluteenuste pakkujad pakuvad DFM-analüüsi, mis simuleerib tulemusi, kujutab vooluomadusi ja ennustab levinud raskusi, nagu deformatsioon, välk ja soojusvoog.
Kavandite esitamisel oodake tagasisidet:
Optimaalne eraldusjoone asukoht detailide geomeetria alusel
Nõuded süvisenurgale edukaks väljutamiseks
Tähelepanu vajavad potentsiaalsed välgutsoonid
Keeruliste eraldamisliini konfiguratsioonide kulumõju
CAD-tööriistad ja analüüs
Kui saadate koostamata 3D CAD-mudeli, määrab Protolabs, kus peaks olema eraldusjoon, kuigi disainerid võiksid soovida sellele mõelda ühel lihtsal põhjusel: disainerid ja vormijad vaatavad osi erinevalt. Kui vormijad keskenduvad õigele vormimisele, siis disainerid keskenduvad vormimisjärgsele-funktsioonile.
Täiustatud CAD-rakendused võivad soovitada optimaalset eraldusjoonte paigutust, kuid inimteadmised on esteetiliste, funktsionaalsete ja tootmisnõuete tasakaalustamisel hindamatu väärtusega.
Täiustatud lahkumisliini tehnikad
Komplekssete rakenduste jaoks, mis nõuavad spetsiaalseid lahendusi, pakuvad täiustatud tehnikad täiustatud võimalusi.
Flash{0}}Tasuta vormid
Missiooni -kriitiliste rakenduste jaoks, kus on lubatud absoluutselt null välklamp, saab kujundada ja ehitada välguta{1}}vorme. Need täppistööriistad säilitavad väga tihedad tolerantsid vormipoolte vahel, kõrvaldades praktiliselt tühimikud, kust materjal võib välja pääseda. Kuigi kallid{4}}välguvabad vormid sobivad meditsiiniseadmetele, kosmosekomponentidele ja muudele rakendustele, kus isegi minimaalne välklamp on vastuvõetamatu.
Vedela silikoonkummi (LSR) kaalutlused
LSR voolab vormi vedelikuna ja täidab nii väikesed tühimikud kui 0,0002 tolli, mis võib põhjustada sähvatust. LSR-vormimine nõuab täiendavat ettevalmistust, et vältida välgatust võrreldes termoplastse vormimisega. LSR-osade eraldusjooni ei tohiks asetada tihenduspindadele ning eraldusjoonte lihtsustamine ja minimeerimine aitab toota kiiresti puhtamaid osi.
Mitme-õõnsuse ja perekonna hallitusseened
Mitme-õõnsusega või perekondlike hallitusseente puhul põhjustab sähvatus sageli sulamisvoolu vale tasakaalu. Need konfiguratsioonid nõuavad värava hoolikat konstruktsiooni ja kanali tasakaalustamist, et tagada õõnsuse ühtlane täitmine ja rõhu jaotus. Eraldusjoone disain muutub keerukamaks, kuna mitmel osal on vormipoolikad.

Korduma kippuvad küsimused
Kas eraldusjooni saab täielikult kõrvaldada?
Ei, survevalu osadelt ei saa eraldusjooni täielikult eemaldada. Eraldusjoon on eraldusjoon või õmblus sellel osal, kus kaks vormipoolt kokku puutuvad, ja seda ei saa vältida. Strateegiline paigutus mööda teravaid servi või peidetud funktsioone võib aga muuta need sisuliselt nähtamatuks.
Kuidas eraldusjoone asukoht hallituskulusid mõjutab?
Keeruliste kontuuridega osadel on valuvormiga sageli rohkem kulusid, kuna tavaliselt peab eraldusjoon järgima seda kontuuri. Lihtsate lamedate eraldusjoonte töötlemine ja hooldamine on odavam kui keerukate kumerate või astmeliste konfiguratsioonide puhul.
Mis vahe on eraldusjoonel ja eralduspinnal?
Eralduspind on kolmemõõtmeline liides, kus vormipooled kohtuvad, samas kui piiri, kus eralduspind lõikub plastosa pinnaga, nimetatakse eraldusjooneks. Eraldusjoon on see, mida näete valmis detailil, samas kui eralduspind on selle loov vormikujunduselement.