




Mis on mitmeõõnsusega vormid?
Enamik poode alustab ühe õõnsusega tööriistadega. Mõistlik. Madalamad eelkulud, lihtsam sissehelistamine, väiksem risk, kui osa konstruktsioon muutub. Kuid ühel hetkel lakkab matemaatika töötamast. Töötate kolmes vahetuses, ajakirjandus ei peatu kunagi ja te ei suuda ikka veel tellimusi täita. See on siis, kui mitme õõnsusega hallitusseened sisenevad vestlusesse.
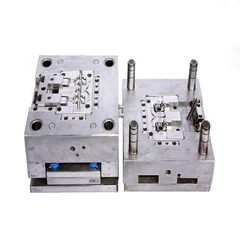
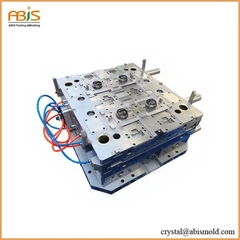
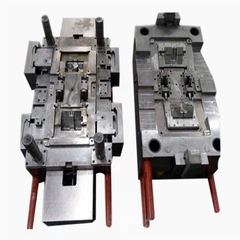
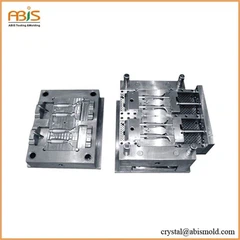
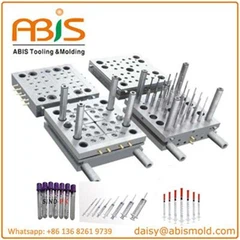
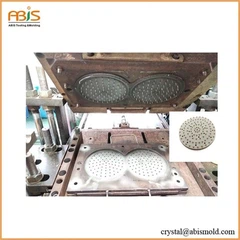
Mitme õõnsusega vorm asetab ühte tööriista kaks, neli, kaheksa või enam identset õõnsust. Iga tsükkel on ühe osa asemel nii palju. Lihtne kontseptsioon. Täitmine on koht, kus asjad lähevad keeruliseks.

Pilt tegelikust kulust
Mul oli eelmisel aastal klient, kes soovis pakkumist 16-õõnsusega korgivormile. Nad olid 4-õõnsust juhtinud kolm aastat, nõudlus jõudis lõpuks järele. Nende oletus oli, et 16-õõnsus maksab neli korda rohkem. Tegelik arv oli 2,3x. Vormi põhi ei skaleeru lineaarselt. Seda ei tee ka jooksusüsteem ega jahutusskeem. Te kopeerite õõnsusi, mitte ei ehita kogu tööriista nullist uuesti üles.
Kuid siin on see, mida see klient arvesse ei võtnud. Nende olemasolev press ei saanud hakkama 16 õõnsusega. Prognoositav ala ületas klambri tonnaaži nende 300-tonnise masina mahust. Nad pidid kas ostma suurema pressi või langema 12 õõnsusele. Läks 12-ga olemasolevale seadmele. Mõnikord ei ole hallituse maksumus piirav tegur.
Õõnsuse tasakaal
See on koht, kus mitme õõnsusega tööriistad elavad või surevad. Iga õõnsus peab täituma samal ajal, pakkima sama rõhuga, jahtuma sama kiirusega. Kõlab lihtsalt, kuni proovite seda tegelikult teha.
Kaks aastat tagasi sattus 8-õõnsusega meditsiinipistikuga jama. Klient saatis meile tööriista, mille nad olid välismaal ehitanud. Osad õõnsustest 1 ja 8 olid 0,003" alamõõdulised. Keskmised õõnsused olid korras. Selgus, et jooksuri paigutus nägi paberil välja tasakaalustatud, kuid kollektoril oli soojusjaotus ebaühtlane. Välimised õõnsused muutusid veidi jahedamaks, suurema viskoossusega, ei pakkinud täielikult välja.
Parandus ei olnud odav. Tuli tõmmata kollektor, saata see tagasi kuumakanali tarnijale ümbertöötamiseks, lisada veel kaks küttetsooni. Kolm nädalat seisakut. Klient sõi ümbertöötamise ja tootmise kaotamise vahel umbes 40 000 dollarit.
Õppetund: loomulikult tasakaalustatud jooksjad aitavad, kuid nad ei garanteeri tasakaalustatud kõhutäit. Kõigis õõnsustes on vaja ühtseid terasetemperatuure. See tähendab õiget jahutuskontuuri disaini, mitte ainult veepiiride puurimist kõikjal, kus need sobivad.


Kuuma jooksja vs külmajooksja
Külmajooksud töötavad hästi kuni 4 õõnsusega väiksematel osadel. Pärast seda jahvatate palju jooksjajääke. Mõned materjalid ei lihvi hästi. Nailon kogub niiskust iga kord, kui seda ümber töödelda. Arvuti muutub kollaseks. PEEK? Unustage ära, see jooksja läheb prügikasti hinnaga 50 dollarit nael.
Kuumad jooksjad kõrvaldavad jooksja raiskamise, kuid lisavad tööriista maksumusele 15 000 kuni 60 000 dollarit, olenevalt õõnsuste arvust ja sellest, kui uhke sul klapiväravad on. Need lisavad ka hoolduspeavalu. Näpunäited kuluvad ära. Küttekehad ebaõnnestuvad. Termopaarid triivivad.
akohandatud survevalu tarnijaÖöpäevaringselt töötavatel toodetel tasuvad kuumad jooksjad kõrge kavitatsiooniga tööriistad tavaliselt esimese aasta jooksul tagasi. Prototüübi- ja-lühijooksutöid tegeva kaupluse jaoks on mõistlikum külmjooks koos robotiga, mis jooksja eraldab. Siin pole universaalset vastust.
Ühe asja ma ütlen kindlalt: ärge ostke kuuma jooksja süsteemiga. On näha, et liiga palju tööriistu on sisse lülitatud-kaubamärgi kollektorid, mis ei suuda hoida temperatuuri 5 kraadi F piires kõigi tilkade puhul. Mold-Masters, Husky, Synventive, Incoe-jäävad nimede juurde, millel on USA-s teenindusvõrgud. Kui pühapäeval kell 2 öösel midagi ebaõnnestub ja vajate asendusotsikut, on see oluline.
Kus Multi Cavity on mõttekas
Väikesed osad, suured mahud, kitsad{0}}tükikulu eesmärgid. Sulgemised. Meditsiinilised ühekordsed vahendid. Elektriühendused. Pakendamine.
Klassikaline rakendus on korgid ja sulgurid. Coca-Cola tarnijad kasutavad 72-õõnsusega ja 96-õõnsusega sulgemistööriistu. Tsükliaeg alla 3 sekundi. Seal see tehnoloogia tõeliselt särab.
Meditsiin on huvitav, sest mahud võivad olla väiksemad, kuid valideerimiskulud on suured. Kui olete 16-õõnsusega tööriista valideerinud, tähendab võimsuse lisamine teise 16-õõnsusega tööriista valideerimist. Mõned kliendid lähevad tahtlikult suuremaks, kui vahetu nõudlus nõuab, et vältida kehtivuse pikendamist.
Autokinnitused ja klambrid, mida kasutati peamiselt mitme õõnsusega terastööriistades. Nähes, et terastööriista ehitamise ajal liigub rohkem silla tootmiseks 4- ja 8-õõnsusega alumiiniumist prototüüptööriistu. Alumiinium ei talu kuritarvitamist miljoneid tsükleid, kuid sellel kulub 50 000 detaili, kuni ootate tootmisvormi.
Vajutage Suuruse määramine
Rusikareegel on 2,5–4 tonni projitseeritud ala ruuttolli kohta. Klaasiga täidetud-materjalid suruvad selle 5 tonni poole. Õhukese seinaga-pakend võib vajada 6 või enamat.
Haavli suurus ajab inimesed üles sagedamini kui tonnaaž. Soovite, et lasu kogumass-koos jooksja-maanduks 30–70% tünni mahust. 20% töötamine tähendab, et materjal istub tünnis liiga kaua ja laguneb. 90% täitmine tähendab, et viskoossustundlike täidiste puhul nälgite hallitust.
A mitme õõnsusega vormide tootjapeaks tsiteerimisprotsessi alguses küsima teie ajakirjanduse spetsifikatsioonide kohta. Kui nad ei küsi, on see punane lipp. Kas klient pidi tarnima tööriista, mis füüsiliselt sobis tema pressiga, kuid nõudis 14 untsi lasu võimsust 12 untsisel tünnil. Tool istus kaks kuud põrandal ja ootas uue pressi saabumist.
Hooldusreaalsus
Iga õõnsus on potentsiaalne tõrkepunkt. Rohkem õõnsusi, rohkem asju, mis võivad valesti minna.
Jälgime kõigi meie ehitatud tööriistade hooldust. Keskmised andmed umbes 200 mitme õõnsusega vormi kohta põllul: kuuma jooksuri otsa vahetus iga 800 000 kuni 1,2 miljoni tsükli järel. Ejektori tihvti vahetamine iga 500K kuni 2M tsükli järel olenevalt materjalist. Tuuma tihvti asendamine väikestel funktsioonidel, see on metsikkaart-alates 100 000 tsüklist 0,020-tollise läbimõõduga klaastäidisega nailonist tihvti{11}}täidisega nailonist kuni suuremate funktsioonideni täitmata PP-s.
Mitme õõnsusega tööriistade ventilatsiooniavad ummistuvad kiiremini, kuna surute läbi rohkem materjali. Iganädalane tuulutusavade puhastamine peaks olema tavapraktika. Enamik poode seda ei tee, siis imestavad, miks nad välku ja lühivõtteid taga ajavad.
Üks hästi toimiv hooldusstrateegia: õõnsuste nummerdamine igal osal. Tempel või graveerige igasse süvendisse number, et vormitud osad oleksid jälgitavad. Kui kvaliteet leiab vea, teate täpselt, millist õõnsust kontrollida. Säästab tundide kaupa veaotsingut.
Perekondlikud hallitusseened
Perevormid panevad samasse tööriista erinevad osad. Korpus ülevalt ja alt. Vasak ja parem sulud. Neljast erinevast puksist koosnev komplekt, mis tarnitakse koos.
Neid on raskem tasakaalustada kui identseid mitme õõnsusega tööriistu. Erinevad osamahud tähendavad erinevaid täitmisaegu. Erinevad seinapaksused tähendavad erinevat jahutusaega. Sa teed alati kompromisse.
Minu aus seisukoht: perekondlikud vormid on mõttekad, kui osad on geomeetriliselt sarnased ja teil on neid kindlasti vaja sobivates komplektides. Peale selle on teil tavaliselt parem kasutada eraldi tööriistu. Kvaliteediga seotud peavalud ja tsükliaja kompromissid õigustavad harva tööriistade kokkuhoidu.
Kogenudsurvevalu tööriistade tarnijatõukab tagasi, kui teie perekonna hallituse kontseptsioon ei ole tehniliselt mõistlik. Head tarnijad kaotavad une tööriistade pärast, mis ei tööta hästi. Nad ütlevad teile, millal osad eraldi vormideks jagada, isegi kui see tähendab nende jaoks väiksemat tulu.

Millal suurendada õõnsuste arvu
Otsus tehakse tavaliselt kolmel teguril:
- Aastased mahunõuded. Alla 100 000 detaili aastas on üks õõnsus sageli mõistlik, välja arvatud juhul, kui tüki hind on peamine tegur. 100K–500K, 2–4 õõnsust. Kui temperatuur ületab 500 K, alustage 8-õõnsuse ja suuremat modelleerimist.
- Ajakirjanduse kättesaadavus. Rohkem õõnsusi tähendab jahutuspiirangute tõttu mõnel juhul pikemat tsükliaega. Kui teie võimsus-pressimisaja tõttu on piiratud, vabastab suurem kavitatsioon masina töötunde.
- Tükihinna sihtmärgid. Mõned programmid töötavad säästlikult ainult teatud õõnsuste arvu korral. Käitage numbreid mõlemas suunas-kõrgem tööriistakulu, mis on amortiseerunud rohkemate osade osas, võrreldes madalama tööriista maksumusega ja suurema-tüki tootmiskuluga. Üleminekupunkt on programmiti erinev.
Hinnapakkumiste saamine atäppispritsevormide tarnijamitme õõnsuse konfiguratsiooni kohta annab teile selle analüüsi jaoks tegelikud andmed. Ära arva. Tööriistade tegelikud hinnapakkumised ja tsükliaja hinnangud võimaldavad teil programmi kogumaksumust täpselt modelleerida.
Mis läheb valesti
Nähtud piisavalt probleemseid tööriistu, et mustreid tunda.
- Tasakaalustamata täitmine on number üks. Kuvatakse õõnsusest süvendisse mõõtmete varieerumisena, mis avastatakse tavaliselt artikli esimese kontrollimise käigus. Peamine põhjus on peaaegu alati ebapiisav vooluanalüüs projekteerimise ajal või halb kollektori temperatuuri reguleerimine.
- Jahutuse ebaühtlus on number kaks. Vormi nurgad jooksevad kuumemini kui keskosa. Nendest õõnsustest pärit osad kõverduvad erinevalt või kahanevad erinevalt. Lahenduseks on konformne jahutus või parem vooluahela disain, kuid seda on kallis paigaldada.
- Värava jäänuste variatsioon on number kolm. Mõnel õõnsusel on väravajäljed suuremad kui teistel, kuna kõik klapitihvtid ei löö täpselt samas asendis. Nõuab kuuma jooksja häälestamist või tihvti vahetamist.
Kõik need kolm on õige esialgse inseneritööga ennetatavad. Asurvevaluteenuste pakkujamajasisene vooluanalüüsi ja vormide kavandamise võimalus lahendab need probleemid enne terase lõikamist. Odavam on probleemi lahendada CAD-is kui poes.
Täiendavad ressursid
Plastikainseneride ühingul on head tehnilised dokumendid mitme õõnsuse tasakaalustamise kohta. Ajakiri Plastics Technology käsitleb tööriistade arengut. Hot runneri tarnijad avaldavad rakenduste juhendeid-Husky tehniline raamatukogu on eriti põhjalik.
Parim haridus on rääkimine kauplustega, kus töötab iga päev mitme õõnsusega tööriistu. Küsige, mis ebaõnnestub, mida nad teeksid teisiti, mida nad sooviksid, et vormiehitaja oleks neile eelnevalt öelnud. Seda reaalset-maailma kogemust õpikutes ei kuvata.