




Multifunktsionaalne diagnostika armatuurlaua sissepritsevorm
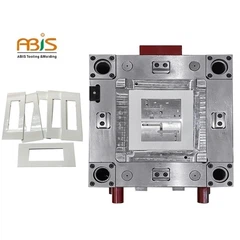
Multifunktsionaalse diagnostikainstrumendi paneeltoode on näidatud joonisel 1. Toote maksimaalne suurus on 103,53 mm x 104.00mm x 26,35 mm, plastosa keskmine paksus on 3.{{ 9}} mm, plastosa materjal on ABS, kokkutõmbumismäär 1,005 ja plastosa kvaliteet 31,47 grammi. . Plastdetailide tehnilised nõuded on, et ei tohi olla defekte nagu piigid, rahulolematus survevaluga, voolujooned, poorid, kõverusdeformatsioon, hõbedased triibud, külmad materjalid, joajooned jne.

Jooniselt 1 on näha, et plastosa struktuur on suhteliselt lihtne. Plastikust osa on Honeywelli multifunktsionaalse diagnostikainstrumendi paneel. Honeywell on Ameerika Ühendriikides asutatud mitmekesine kõrgtehnoloogiline täiustatud tootmisettevõte. Nüüd on haruettevõtted levinud üle kogu maailma. Selle vormikomplekti tootepildid on pärit Prantsusmaalt ning tehnilised dokumendid ja tehnilised nõuded on kõik prantsuse keeles. Plastosad nõuavad suurt suurust, lisaks mõõtmete tolerantidele on vaja ka geomeetrilisi tolerantse.
Minu riigi endine masinatööstuse neljas ministeerium koostas SJ 1372-78, millest on saanud tööstusharu tunnustatud juhtstandard. Selle põhjal anti välja 1993. aastal GB/T 14486-1993 "Inseneriplastist vormitud plastosade mõõtmete tolerants" ja seda vaadati uuesti 2008. aastal ning see nimetati ümber "Valatud osade mõõtmete tolerantsuse tabeliks".
Kuna plastosade mõõtmete täpsust mõjutavad paljud tegurid, on väga oluline plastosade projekteerimisel mõistlikult määrata mõõtmete tolerantsid. Üldiselt peaks kasutusnõuete tagamise eeldusel olema täpsus väiksem.
Praegu ei ole maailmas ühtset plastosade mõõtmete tolerantsi standardit, kuid erinevatel riikidel on oma kindlaksmääratud tolerantsistandardid. Näiteks Saksa standard on DIN16901; Šveitsi standard on VSM77012; Prantsusmaa plastosade standard on NF T58-000; Euroopa üldstandardiks on DIN ISO 2768 tolerantsitabel, mida saab kasutada võrdlusalusena Euroopasse eksporditavate vormide projekteerimisel.
Toote erinevate materjalide ja töötlemismeetodite tõttu on plastosade mõõtude täpsus erinev mehaaniliste toodete omast. Plastosade suurust piiravad plastmaterjalid. Samas mõjutavad selle täpsust ka kõikumised materjali kokkutõmbumises, vormi valmistamise täpsuses, sissepritsetehnoloogias ja vormiosade osas. Vormiosade kulumine ja soojuspaisumise muutused vormiosade kokkupanemisel ja kasutamisel. Seetõttu on plastosade täpsust palju keerulisem kontrollida kui teiste elektromehaaniliste toodete täpsust. Eriti oluline on parandada plastosade täpsust ja kontrollida vormimist.
Plastosa mõõtmete täpsus on seotud ka plastosa struktuuriga. Näiteks on täpsuse erinevus valuvormi struktuuri konstruktsioonis erinev, kuna sellel on külgmise südamiku tõmbemehhanism. Ebamõistlik väljatõmbemehhanism põhjustab väljatõuke deformatsiooni. Võrreldes avatud plastosa struktuuriga on kokkutõmbumisdeformatsioonis siiski erinevusi ja plastosal endal on ka paigalduse elastne deformatsioon.
Vastavalt plasttoote rollile kogu tootes ja koostesuhtele võib plasttoote suuruse jagada: funktsionaalne suurus; koostu suurus; vaba suurus.
Plastosade geomeetrilised tolerantsid on põhimõtteliselt samad, mis mehaaniliste toodete omad. Vaata joonist 3. Geomeetriline tolerants on kuju ja asukoha tolerants minevikus, mis koosneb nullpunktist, märgistusraami juhtjoonest ja noolest. Joonisel 3 on plastosa suure tasapinna tasasus 0,15; viite A ja viite B sümmeetria on vastavalt 0.05; mitmemõõtmeline tolerants on ±0,05 mm.
Ranged mõõtmete tolerantsid ja geomeetrilised tolerantsid on toonud ülevaatusele tehnilisi raskusi. Plastosade ja mehaaniliste osade kontrollimise erinevus seisneb selles, et plastosade jäikus on halb. Mõnikord, kui plastosa kuju on ebakorrapärane, on detaili sirgendamine keeruline. Liigne jõud katsetamise ajal võib samuti põhjustada plastosade deformeerumist. Seetõttu tuleb seda olukorda silmas pidades plastosade kontrollimisel vajadusel kavandada kontrollseadmed. Testimisseadmed on enamasti valmistatud alumiiniumisulamist, mis on kerge ja mugav asetada testimislauale või kolmekoordinaadilise instrumendi pinnale.
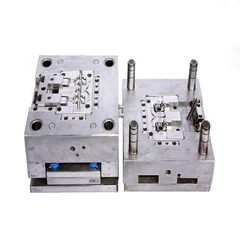
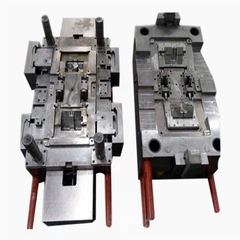
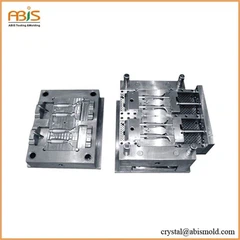
Multifunktsionaalse diagnostikainstrumendi paneeli plastikosad on väikese suurusega täppisplastosad. Plastosa ülaosas on mitu nupuauku ja pind peab olema tasane. Plastikust osa küljel on 4 kohta, mis tuleb kujundada liugursüdamikega. Vormi kujundusskeem on näidatud joonisel 2. Vormi alus on standardne lihtsustatud peenotsikuga vormialus FCI3550. Lihtsustatud otsikul on 4 juhtposti vähem kui tavalisel otsikul. Seetõttu on vormipõhja pikemal küljel laiem ruum, mis on mugav liuguri kujundamiseks.
Vormi funktsiooni kerge muutmine võib viia täisautomaatse survevaluni ja seega suurendada tööviljakust. Täisautomaatsed survevormid toodavad tavaliselt paremat ja stabiilsemat kvaliteeti ning vähendavad defektsete toodete arvu. Enamasti saab ka hallituse eluiga pikendada.
Täisautomaatne töö: survevalumasin lõpetab korduvalt kogu programmeeritud vormimisfunktsiooni tsükli ja peatub ainult siis, kui masin või vorm ebaõnnestub või suletakse käsitsi. Valamissüsteemi plastosad ja jooksurisüsteem kukuvad automaatselt alla või eemaldavad need roboti poolt.
Kui kolmekihiline vorm on täisautomaatne survevalu, deformeerub pika otsiku materjal kergesti ja läheb ümber ning kaotab oma algse asendi, mistõttu on manipulaatoril raske seda haarata. Seetõttu tuleb väravasüsteemi täitematerjalile projekteerida pöörlemisvastane sammas, nagu on näidatud joonisel 2. Teine idee on lasta kolmekihilise vormi otsiku materjalil automaatselt alla kukkuda, kuid kui esineb traadi tõmbamise nähtus. automaatne langetamine ebaõnnestub, düüsi materjal võib õhus rippuda ja survevalu ebaõnnestub, kui vorm uuesti suletakse. Seetõttu peaks kolme plaadiga vormi täisautomaatse survevalu jaoks manipulaator võimalikult palju haarama düüsi materjalist.
ABIS MOLD TECHNOLOGY CO., LTD
Daisy Wang (müügitehnika)
M: pluss 86-150 1652 6799
E: daisy@abismold.com
V: Hoone B#, YingKeli tööstusosa, Longdongi kogukond, LongGangi piirkond, Shenzhen, Hiina 518116
WhatsApp: pluss 86 136 8261 9739
Skype: daisymold@outlook.com