




Haiti sojakastme pudeli korgi tootepilt on näidatud joonisel 1. Plastikust osa materjal on PE, kokkutõmbumismäär on 1.016, plastosa keskmine seinapaksus on 1,0 mm ja plastosa maksimaalne välismõõde on Φ33,50 mm X 25,7 mm. Jooniselt 1 on näha, et plastosa ülaosa on kujundatud ühekordse tõmberõngaga ning välisküljel on keermega, mis on sobitatud sojakastme pudeli väliskattega. Põhja siseküljel on ümberpööratud pandlad, mida kasutatakse sojakastmepudeli suuga tihedalt kokku sobitamiseks, ilma et see lahti tuleks.

Väliskeermel, ühekordsel tõmberõngal ja plastosa siseläbimõõdul on probleeme vormist lahtivõtmisega. Koos PP-toormaterjalide omadustega kasutatakse tugeva vabastamise meetodit, et vähendada vormiruumi ja hõlbustada mitme õõnsusega vormide positsioneerimist.
3. Hallituse kujundamise põhipunktid
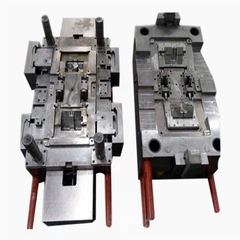
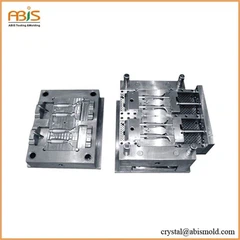
3.1 Vormide järjestus: plastosad on ümmargused pudelikorgiga tooted. Plastosade suure väljundi tõttu sobivad need ühe mitme õõnsusega vormi jaoks. Selle komplekti vormiõõnsuste järjestus on 1 24-st. Kuna malli tuleb mitu korda jagada, kasutatakse vormi aluse jaoks mittestandardset vormipõhja 4855. Vormimalli paksus on õhuke ja mallide arv on suur. Malli töötlemise täpsus on väga oluline. Sama õõnsuse õõnsuse töötlemiskontsentrilisus ei tohiks ületada 0.015. Tolerants on 0,015 ja kahe kõrvuti asetseva augu positsioonitolerants ei ületa 0,015, nagu on näidatud joonisel 2.
Malli ringikujulist auku töödeldakse ülitäpse koordinaatpuurimismasinaga, mis tagab augu mõõtmete ja geomeetrilise tolerantsi.
3.2 Vormi avanemissuund ja eralduspind: Vormi avanemissuuna valik määrab vormi raskusastme. Pudelikorgi ümmarguste plastosade puhul on eralduspind suhteliselt lihtne, sageli tasapinnaline, kuid vormi avanemise suunda on keerulisem valida. Seda tüüpi plastosade puhul pole vormi avanemissuuna valikul midagi valesti, kuid vormi avanemise suuna erinev valik muudab plastosa värava ja väljatõmbeasendi erinevaks ning seega on vormi struktuuri keerukus. erinev.
Selles näites on eralduspind tasapinnaline ning väliskeere ja ühekordne tõmberõngas on konstrueeritud fikseeritud vormis ning tugeva vabastamise saavutamiseks avatakse vorm eraldi. Vormi kujundus on näidatud joonisel 4. Tugeva vabastamise saavutamiseks surutakse tõukurplaadi poolt välja siseläbimõõdu serval olev sisselõige.
3.3 Valamissüsteemi konstruktsioon: vormi suurus on suurem, sulaplasti protsess on pikem ja vorm kasutab poolkuuma kanalite süsteemi. Pärast seda, kui sulaplast siseneb jaotusplaadilt ja kuumalt düüsilt düüsi tõukeplaadile, võtab see kasutusele väikese düüsi sissepritsemeetodi, mis sarnaneb kolmeplaadilise vormiga, ja üks kuum otsik vastutab liimi süstimise eest nelja vormiõõnde jaoks. Liimi süstimiseks suunake värav plastosa sisemise ringi ülaossa. Kuuma jooksja süsteem on Xianrui kuumajooksusüsteem, mis on Lõuna-Korea ettevõtte Yudo poolt spetsiaalselt Hiina siseturu jaoks loodud ja töödeldud kuumajooksude bränd. Kuuma jooksuri süsteem on näidatud joonisel 3.
3.4 Jahutussüsteemi konstruktsioon: projekteerige jahutusahel ümmarguse sisendi välisläbimõõdule igas õõnsuses, et tagada plastosade jahutamine. Selline jahutustihend kuulub radiaaltihendile ja valitud tihendirõnga kvaliteet peaks olema hea. Samal ajal tuleks vahetüki projekteerimisel ja töötlemisel teha astmed ja faasid, et vältida kummirõnga kahjustamist vormi paigaldamisel.
3.5 Vormi avamise järjestuse analüüs: esimene vormi ava, fikseeritud vormi sisetükk 2 vabastatakse 10 võrra, et teha ruumi ühekordse tõmberõnga jõu deformatsioonile;
Teine vorm avatakse, fikseeritud vormi sisetükk 3 vabastatakse 10 ja tõmberõngas lõpetab sundvabastamise korraga;
Kolmas vormiava ja neljas vormiava on sarnased peene düüsivormi düüsi tõukeplaadiga, et vabastada düüsi materjal;
Viies vormiava, põhieralduspind avatakse ja väliskeere vabastab tugevalt (pange tähele, et fikseeritud vormisisend 3 vabastatakse sel ajal, et tekitada deformatsiooniruum väliskeerme jaoks, et see ära suruda;
Kuuendal korral, kui vorm avatakse, lükatakse plastosa tõukeplaadi abil välja.
3.6 Ümardetailide materjal ja töötlemine: Kõik ümmargused osad töödeldakse CNC-treimisega. Pärast kuumtöötlemist jahvatatakse need täpselt välise silindrilise veskiga. Teras on 2344 ja kuumtöötluse kõvadus on 45`47 HRC. Fikseeritud vormitüki 4 sisekeere peegeldab horisontaalselt keermestatud elektroodi. See on valmistatud elektrilahendusega töötlemisel.
Email: Daisy@abismold.com
Telefon: pluss 86-15016526799
Skype: daisymold@outlook.com
Tex: pluss 86-755-89984896 välisnumber 821
Faks: pluss 86-755-28960682