




Tootmismaastik on revolutsiooniliselt teinudkohandatud plastist süstimisvormimine, keerukas protsess, mis võimaldab keerukate plastkomponentide tootmist erakordse täpsuse ja tõhususega. Tööstusveteranina, kellel on üle kahe aastakümne kogemus polümeeri töötlemisel ja hallituse kujundamisel, olen olnud tunnistajaks, kuidas see tehnoloogia on muutnud sektoreid autotööstusest meditsiiniseadmeteni.

Kohandatud plastist süstimise vormimise põhialused
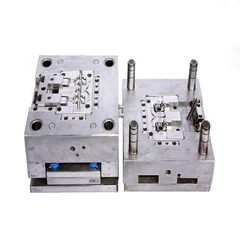
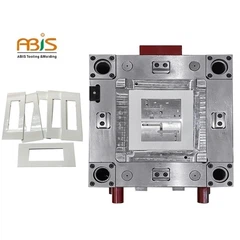
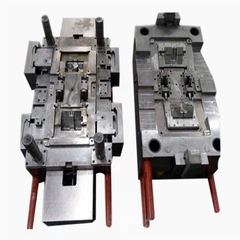
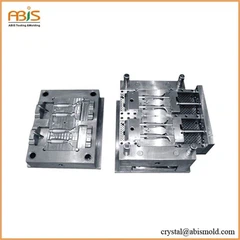
Kohandatud plastist süstimisvormiminetähistab tootmise paindlikkuse tippu, võimaldades inseneridel luua konkreetsetele rakendusnõuetele kohandatud eritellimusel plastkomponente. 🔧 Erinevalt standardse süstimisvormimisprotsessidest hõlmavad kohandatud lahendused ainulaadsete vormide kujundamist, spetsialiseeritud materjalide valimist ja töötlemisparameetrite optimeerimist soovitud tulemuste saavutamiseks.
Protsess algab komponentide nõuete põhjaliku analüüsiga, sealhulgas mõõtmete tolerantsid¹, materjali omadused ja tootmismaht. Advanced CAD -tarkvara võimaldab täpset hallituse õõnsuse kujundamist, samas kui keerukad simulatsiooniriistad ennustavad materjali voolumustreid ja tuvastavad võimalikud defektid enne tootmise algust.
Kriitilise protsessi parameetrid kohandatud plastist süstimisvormimisel
| Parameeter | Tüüpiline vahemik | Mõju kvaliteedile |
|---|---|---|
| Süstimisrõhk | 50-200 mpa | Mõjutab täituvust ja mõõtmete täpsust |
| Sulatemperatuur | 180-300 kraad | Mõjutab materjali voolu ja pinna viimistlemist |
| Jahutusaeg | 10-120 sekundid | Määrab tsükli aja ja osa kvaliteedi |
| Kinnitusjõud | 500-4000 tonni | Hoiab ära välgu moodustumise ja tagab korraliku täitmise |
Materiaalse valiku tipptase kohandatud rakendustes
Termoplastiliste valikukriteeriumid: Termoplastilise² materjali valik mõjutab märkimisväärselt edukustkohandatud plastist süstimisvormimineprojektid. Inseneriplastid nagu POM (polüoksümetüleen), PA (polüamiid) ja PBT (polübutüleentereftalaat) pakuvad nõudlike rakenduste jaoks suurepäraseid mehaanilisi omadusi. ⚙️
Lisaintegratsioon: Kaasaegne kohandatud vormimine sisaldab erinevaid lisaaineid jõudluse omaduste suurendamiseks. Klaaskiudude tugevdamine suurendab tõmbetugevust kuni 300%, samal ajal kui leegi aeglustujad tagavad elektrooniliste rakenduste ohutusreeglite järgimise.
Biosobivad materjalid: Meditsiiniseadmete tootmine nõuab spetsiaalseid materjale, mis vastavad USP -klassi Vi³ standarditele. Kohandatud preparaadid hõlmavad sageli antimikroobseid lisaaineid ja steriliseerimiskindlaid polümeerisid.
Materiaalse valiku protsess hõlmab põhjalikke testimisprotokolle, sealhulgas mehaanilise omaduse hindamist, termilist analüüsi ja pikaajalisi vananemisuuringuid. Edukaskohandatud plastist süstimisvormimineProjektid nõuavad materiaalse protsessi interaktsioonide optimeerimiseks tihedat koostööd materiaalsete tarnijate, hallituse kujundajate ja protsessiinseneride vahel.
Täiustatud hallituse kujundamise strateegiad
Mitme õitsengu ja perekonna hallituse konfiguratsioonid
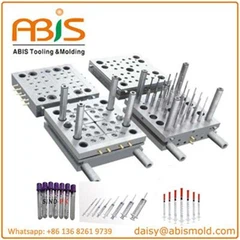
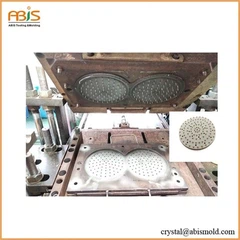
Kogenud praktikud saavad sellest arukohandatud plastist süstimisvormimineTõhusus sõltub suuresti arukast hallituse kujundamisest. Mitmeraviv vormid võimaldavad samaaegset tootmist mitme identse osa tootmisel, samal ajal kui perevormid võimaldavad erinevaid komponente ühe tsükli jooksul toota. 🛠️
Jooksmissüsteemi disain mõjutab kriitiliselt materjali kasutamist ja tsükli aega. Kuumad jooksja süsteemid⁴ kõrvaldavad jäätmed, säilitades soojendusega kanalites sulaplasti, samal ajal kui Cold Runneri süsteemid pakuvad paindlikkust materiaalsete muutuste ja värvivariatsioonide jaoks.
Täiustatud jahutussüsteemi integreerimine
| Jahutusmeetod | Rakendused | Eelised | Piirangud |
|---|---|---|---|
| Tavapärane jahutus | Standardsed geomeetriad | Kulutõhus, usaldusväärne | Piiratud jahutamise tõhusus |
| Konformaalne jahutus | Keerulised geomeetriad | Ühtne temperatuurijaotus | Suuremad tööriistakulud |
| Berüllium vase lisad | Kõrge kuumendiga alad | Suurepärane soojusjuhtivus | Materiaalse kulude kaalutlused |
Kvaliteedi tagamine kohandatud plastist süstimisvormimisel
Kohandatud plastist süstimisvormimineKvaliteet sõltub rangest protsessi jälgimisest ja statistilisest protsessi kontrollist. Täiustatud kvaliteedisüsteemid integreerivad järjepideva väljundi tagamiseks õõnsuse rõhu, temperatuuriprofiilide ja mõõtmete mõõtmise reaalajas jälgimise.
Protsessisisene jälgimine: Kaasaegsed sissepritsevormimismasinad hõlmavad keerukaid andureid, mis seire süstimiskiirust, pakirõhku ja jahutuse tõhusust. Need süsteemid pakuvad kohest tagasisidet, mis võimaldab kiiret protsessi kohandamist.
Mõõtmete kontrollimine: Koordineerimismasinad (CMMS) ja optilised mõõtmissüsteemid tagavad mõõtmete täpsuse määratud toleransioonides. Statistiline analüüs tuvastab protsessi suundumused enne defektide ilmnemist.
Materiaalne jälgitavus: Põhjalikud materiaalsed jälgimissüsteemid säilitavad vaigu partiide, lisaainete kontsentratsiooni ja töötlemistingimuste täielikke andmeid, mis on hädavajalikud reguleeritud tööstusharudele.
Kulude optimeerimise strateegiad
Edukaskohandatud plastist süstimisvormimineProjektid tasakaalustavad kvaliteedinõudeid majanduslike kaalutlustega. Kogenud tootjad kasutavad disainilahenduste optimeerimiseks väärtuse inseneripõhimõtteid ilma funktsionaalsust kahjustamata. 💰
Tootmisvõime (DFM) põhimõtted vähendavad tööriistade keerukust ja tsükliaegu. Seina paksuse optimeerimine, nurga süvendi spetsifikatsioon ja värava asukoha valimine mõjutavad märkimisväärselt nii tööriistade kulusid kui ka tootmise tõhusust.
Tootmismahu kaalutlused
| Mahuvahemik | Soovitatav lähenemisviis | Kulutegurid |
|---|---|---|
| Prototüüp (1-100) | 3D -printimine või pehme tööriist | Madal tööriistade investeering, kõrgemad osade kulud |
| Väike maht (100-10, 000) | Alumiiniumist tööriistad | Mõõdukad tööriistakulud, hea kvaliteet |
| Suur maht (10, 000+) | Terasriistad | Kõrge alginvesteering, madalaimad osade kulud |
Tekkivad tehnoloogiad ja tulevased suundumused
Sellekohandatud plastist süstimisvormimineTööstus areneb jätkuvalt koos tööstuse 4. integreerimisega. 0 Technologies. Tehisintellekti algoritmid optimeerivad protsessi parameetreid reaalajas, samas kui ennustavad hooldussüsteemid minimeerivad planeerimata seisakuid.
Jätkusuutlikud tootmispraktikad suurendavad biopõhiste polümeeride ja suletud ahela ringlussevõtu süsteemide väljatöötamist. ♻️ täiustatud materjalid, nagu vedelkristallpolümeerid (LCP) ja termoplastilised elastomeerid (TPE), laiendavad rakendusvõimalusi elektroonikas ja autotööstuses.
Parimad tavad rakendamisel
Edukaskohandatud plastist süstimisvormimineRakendamine nõuab süstemaatilist lähenemist, mis algab põhjaliku teostatavusanalüüsiga. Tarnijate varajane kaasamine tagab tootvuse optimeerimise ja kulutõhusad lahendused.
Projektijuhtimise tipptase koordineerib tegevusi disaini, tööriistade ja tootmise etappide vahel. Regulaarsed disainiülevaated, prototüübi valideerimise ja protsesside optimeerimise uuringud tagavad projekti edu eelarve ja ajajoone piirangute piires.
Kohandatud plastist süstimisvormimineesindab keerukat tootmislahendust, mis nõuab materjaliteaduse, masinaehituse ja protsesside optimeerimise teadmisi. Edu sõltub polümeeri käitumise põhjalikust mõistmisest, täiustatud tööriistade tehnoloogiatest ja rangetest kvaliteedisüsteemidest.
Kui tootmise keerukus suureneb, on nõudlus spetsialiseerunudkohandatud plastist süstimisvormimineLahendused kasvavad jätkuvalt. Ettevõtted, kes investeerivad edasijõudnute võimetesse ja asjatundjate teadmistesse, positsioneerivad end selle dünaamilise tööstuse pikaajalise edu saavutamiseks.

Tehniliste tingimuste sõnastik
¹ Mõõtmete tolerantsid: Lubatud variatsioonid osa mõõtmetes, tavaliselt määratletud kui ± 0. 1mm täppiskomponentide jaoks
² Termoplastiline: Polümeermaterjal, mida saab korduvalt kuumutada ja jahutada ilma keemilise lagunemiseta
³ USP VI klass: Ameerika Ühendriikide farmakopöa klassifikatsioon, mis sobib meditsiiniseadmete rakendusteks sobivate materjalide jaoks
⁴ Kuumad jooksjasüsteemid: Kuumutatud kollektorisüsteemid, mis säilitavad sula plastist temperatuuri kogu jooksja võrgus
⁵ Statistiline protsessikontroll: Kvaliteedijuhtimise metoodika, kasutades statistilisi meetodeid tootmisprotsesside jälgimiseks ja kontrollimiseks
Tööstuse tavalised väljakutsed ja lahendused
K: Kuidas vähendada Warpage'i suurtes õhukese seinaga kohandatud plastist sissepritsevormides?
Lahendus: Rakendage täiustatud jahutusstrateegiaid, sealhulgas konformaalseid jahutuskanaleid ja optimeerige värava asukohti, et tagada ühtlane materjal. Kasutage klaasiga täidetud materjale kokkutõmbumise ja lõime vähendamiseks. Kasutage hallituse voo analüüsi tarkvara, et ennustada ja ennetada moonutusi enne tootmist. Kaaluge suure osa mitme värava kujundusi, et minimeerida voolupikkust ja vähendada väändumist põhjustavaid sisemisi pingeid.
K: Milline on parim lähenemisviis tihedate tolerantside haldamiseks kohandatud plastist sissepritsevormimisel?
Lahendus: Luua põhjalik protsesside jälgimine reaalajas õõnsuse rõhuandurite ja temperatuurikontrollidega. Kasutage täppisriistade kasutamist karastatud terasest konstruktsiooni ja täiustatud töötlemistehnikatega. Rakendage statistilist protsessi juhtimist sagedase mõõtmete kontrollidega. Valige madala kokkutõmbumiskiirusega materjalid ja järjepidevad omadused. Töötlemisparameetrite optimeerimine kavandatud katsete kaudu, et minimeerida variatsiooni, säilitades samal ajal kvaliteedistandardid.
K: Kuidas saaksime vähendada kohandatud plastist süstimisvormimisprojektide tarneaega?
Lahendus: Rakendage samaaegseid inseneripraktikaid tarnijate varase kaasamisega ja paralleelse arendustegevusega. Kasutage kiiret prototüüpimist disaini valideerimiseks ja hallituse voolavuse simuleerimiseks, et vältida kulukaid disainimuutusi. Kasutage standardiseeritud tööriistakomponente ja moodulvormi kujundusi. Koostage strateegiline partnerlus usaldusväärsete tööriistade tarnijatega ja säilitage tavaliste materjalide ja komponentide inventari projekti ajakavade kiirendamiseks.