




Intelligentne pühkimisroboti näokoorega survevorm
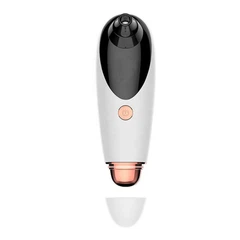
Intelligentse pühkimisroboti pinnakesta toode on näidatud joonisel 1. Toote maksimaalne suurus on 384,90 mm x ø316.00mm x 130,80 mm, plastosa keskmine paksus on 2.{{8 }} mm, plastosa materjal on PP, kokkutõmbumismäär 1,018 ja plastosa kvaliteet 512,64 grammi. Plastdetailide tehnilised nõuded on, et ei tohi olla defekte nagu piigid, rahulolematus survevaluga, voolujooned, poorid, kõverusdeformatsioon, hõbedased jooned, külmad materjalid, joajooned jne.

Jooniselt 1 on näha, et plastosa struktuur on suletud kest ja välimus on nagu virsik. Plastosa pealispinnal on luu asend, samba asend, kumer kuju ja soon. Plastosa tagaküljel olevad ümarad luud moodustavad sügava seina ja ümbermõõdul on mitu sügavat ribi. Sisemise ülaosa keskel on ka mitu luud. Seetõttu seisneb hallituse kujundamise raskus plastosa väljaviskamises.
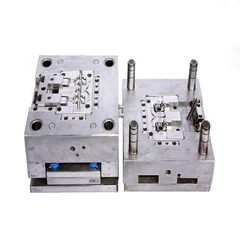
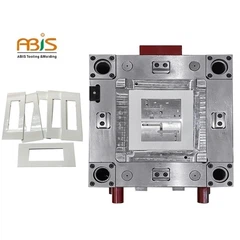
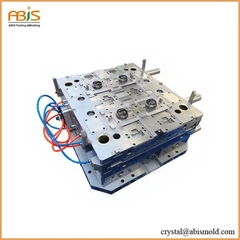
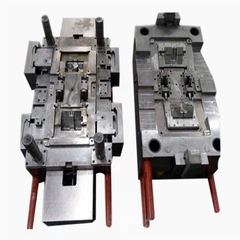
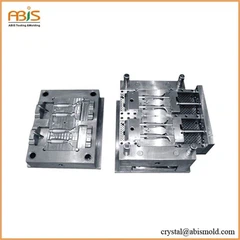
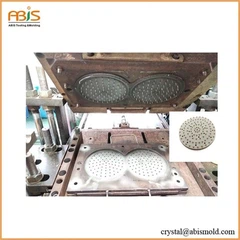
Vormikujunduse õõnsuse paremusjärjestus on 1/2. Vormi kujunduse joonis on näidatud joonisel 2. Plastosa enda suure suuruse tõttu on vorm suur vorm, mille pingereas on 2. Vormi valamissüsteem kasutab kuuma kanalite süsteemi ja on samal ajal suur vorm. Vormialuseks on mittestandardne vormialus suurusega 75108. Kahe õõnsuse vormisüdamikud on projekteeritud eraldi, millega on mugav korraga eraldada kaks tööpinki töötlemiseks.
Vormisüdamiku neli nurka asetsevad eesmise ja tagumise vormi südamiku vahel, et hõlbustada vormi täpset kinnitamist. Vormisüdamiku suure suuruse, sügava õõnsuse ja peene raami sügavuse tõttu on vormisüdamiku alumine raam ja raami sobitamine keerulisem, nii et vormisüdamiku kahel küljel eemal võrdlusnurk, 3 ゜ kalle on loodud koostööks esi- ja tagavormi peene raamiga. . Tühistage kalle stantsi südamiku ja peene raami vastava suudme juures. Selle eesmärk on hõlbustada stantsi südamiku töötlemist, kasutades töötluse võrdlusalusena vertikaalset serva, näiteks stantsi südamiku tsentreerimine elektromagnetilise töötluse ajal. Vormialuse B plaadi servale on projekteeritud kuus lukustusplokki 13 ning freessooned kinnitatakse kruvidega B-plaadile. Lukustusplokk 13 on sobitatud kulumiskindla plaadiga A-plaadi kaldpinnal 8 mm kaldepinnal.
Plastikust osa on suuremõõtmeline sügavsilindriga plastosa ja tagumine vorm on sügava luu asendiga, mis raskendab plastosa väljutamist. Eriti poolringikujulisel sügavaseinalisel luuasendil on seljavormile suurem pingutusjõud. Plastikust osa materjal on PP. Sellel materjalil on nõrk jäikus. Kui tihendusjõud on suur, on kerge põhjustada valgendamist või ülemist läbipaistmist ning see võib põhjustada ka plastosa suurt deformatsiooni. Kokkuvõtteks võib öelda, et kui väljutustihvt on ette nähtud otse väljutamiseks, ei saa plastosa tõhusalt väljutada.
Tavaolukorras viiakse plastosade vormist väljaviskamine, olenemata sellest, kas tegemist on ühe- või mitmeelemendilise väljatõmbemehhanismiga, korraga. Kui aga plastosa erilise kuju või tootmise automatiseerimise vajaduse tõttu on plastosa raskesti eemaldatav vormiõõnsusest või kehva lagunemise põhjuseks on üksainus väljavisketegevus, on vaja lisada veel üks väljatõmbetoiming. plastosa edukaks väljutamiseks. välja. Õhukeste seinte ja sügavate õõnsuste või keeruka kujuga plastosade puhul kasutatakse mõnikord selleks, et vältida plastosade liigset pinget pärast väljutamist, ka teist väljatõuget, et hajutada väljutusjõudu ja tagada plastosade kvaliteet. Ülaltoodud analüüsi kohaselt tuleb see vormi plastosade komplekt kaks korda välja visata. Sekundaarne väljatõmbemehhanism seisneb tavaliselt selles, et osa või kõik lahtivõetavad komponendid vabastatakse esmalt plastosast koos ja seejärel peatatakse osa väljutatud komponentidest, samal ajal kui ülejäänud osa komponentidest väljutatakse plastosast.
Sekundaarseks väljutamiseks on palju mehhanisme. Euroopas kasutatakse tavaliselt HASCO standardset sekundaarset väljutuskomponenti Z169. Tehnilised andmed ja mõõtmed on näidatud joonisel 4. Selle vormikomplekti klient on Itaalia klient ja teiseseks väljaviskamiseks valitakse Z169/40. See on jagatud kaheks kihiks. Ülemine külg on kujundatud tõukeploki ja sõrmkübaraga ning sõrmkübaralaua põhi on kujundatud sirge ülaosa ja sõrmkübaraga. Väljaviskamisel toimivad esmalt kaks väljatõukeplaatide kihti korraga, et lahti võtta raskesti lahtivõetavad osad, ja seejärel väljutab keskmine väljutustihvt ülemised väljutusplaadid, et saavutada plastosade vormist lahtivõtmine.
HASCO sekundaarne väljatõmbemehhanism kasutab väljutamiseks mehaanilist toimet, mis on töökindel ja pikk kasutusiga. Olenemata vormi suurusest on vormi keskele projekteeritud ja konstrueeritud sekundaarne väljatõmbeseade.
ABIS MOLD TECHNOLOGY CO., LTD
Daisy Wang (müügitehnika)
M: pluss 86-150 1652 6799
E: daisy@abismold.com
V: Hoone B#, YingKeli tööstusosa, Longdongi kogukond, LongGangi piirkond, Shenzhen, Hiina 518116
WhatsApp: pluss 86 136 8261 9739
Skype: daisymold@outlook.com