





Kuidas meditsiiniseadmete süstimisvormimine muudab tervishoiu?
Jalutage igasse kaasaegsesse haiglasse ja näete tuhandeid plastkomponente, mis töötavad hääletult elude päästmiseks. Ravimit väljastav süstal, vedelikke suunav kateeter, arsti käes olev kirurgiline instrument{1}}peaaegu kõik võlgnevad oma olemasolumeditsiiniseadmete survevalu. Sellest tootmisprotsessist on saanud kaasaegse tervishoiu nähtamatu selgroog, kuid enamik inimesi ei mõtle kunagi nende elupäästetööriistade tootmiseks vajalike tehniliste täpsuste peale.
Muutus toimus järk-järgult. Viiskümmend aastat tagasi olid meditsiiniseadmed valdavalt metallist ja klaasist, neid oli kallis toota ja neid oli raske korduvalt steriliseerida. Siis tuli plastide revolutsioon ja koos sellega survevalutehnoloogia, mis võimaldas toota keerulisi meditsiinilisi komponente mastaabis, säilitades samal ajal mikroni{2}}taseme täpsuse. Tänapäeval globaalnemeditsiiniseadmete survevalu2024. aastal on turg jõudnud 24,3 miljardi dollarini, prognooside kohaselt tõuseb see 2033. aastaks 35,2 miljardi dollarini – see on selge signaal tervishoiu sõltuvusest sellest tehnoloogiast.
Miks on meditsiiniseadmete süstimine tänapäevase tervishoiu jaoks oluline?
Tervishoiutööstus tegutseb piirangute all, mis kahjustaksid enamikku tootmissektoreid: null{0}}defektitaluvus, absoluutsed steriilsusnõuded ja regulatiivne kontroll, mis uurib iga kasutatud materjali molekuli. Meditsiiniseadmete survevalu vastab nendele nõudmistele materjaliteaduse, täppistehnoloogia ja protsessijuhtimise kombinatsiooni kaudu, mis piirneb obsessiivsusega.
Kaaluge tagasihoidlikku ühekordselt kasutatavat süstalt. Iga päev kasutavad haiglad üle maailma miljoneid neid seadmeid, millest igaühe jaoks peavad silindri seinad olema nähtavuse tagamiseks piisavalt õhukesed, kuid piisavalt tugevad, et taluda survet, kolvid, mis liiguvad sujuvalt ilma sidumata, ja nõelühendused, mis ei leki kunagi. Selle pealtnäha lihtsa seadme valmistamine nõuab tolerantside hoidmist ±0,01 mm piires, samal ajal kui toodetakse miljoneid identseid ühikuid. Traditsioonilised tootmismeetodid-töötlemine, valamine või käsitsi kokkupanek-ei suuda kunagi saavutada seda täpsuse, steriilsuse ja kuluefektiivsuse kombinatsiooni.
Protsess toimib kontrollitud kaose kaudu. Meditsiinilise -klassi plastgraanulid sisenevad kuumutatud tünni, kus temperatuur ulatub 390-420 kraadini selliste materjalide puhul nagu PEEK (polüeeterketoon). Sulanud polümeer süstitakse täppis-töödeldud terasvormidesse rõhu all, mis ületab 20 000 psi, täites õõnsused, mille läbimõõt võib olla vaid mikromeeter. Osa jahtub, tahkub ja väljub – kõik mõne sekundi jooksul. Kaasaegsed masinad kordavad seda tsüklit sellise järjekindlusega, et statistiline kõikumine muutub peaaegu mõõtmatuks.
Meditsiiniseadmete süstimisvormimisrakenduste lagunemine
Ühekordsed meditsiiniseadmed ja{0}}ühekordsed komponendid
Ühekordselt kasutatavate meditsiiniseadmete turg kasvas 2025. aastal plahvatuslikult 113,95 miljardi dollarini, mille põhjuseks olid peamiselt infektsioonikontrolli probleemid. Pandeemiajärgsed tervishoiuasutused on muutunud veelgi agressiivsemaks ristsaastumise-riskide kõrvaldamisel, muutes ühekordselt kasutatavad seadmed paljudes rakendustes mitte ainult eelistatavaks, vaid ka kohustuslikuks.
Injektsioonvormimine on nende ühekordselt kasutatavate esemete ökonoomne tootmine suurepärane. Võtke IV komponendid-pistikud, tilgakambrid ja vooluregulaatorid, mis moodustavad intravenoosse ravisüsteemi. Iga komponent nõuab mitmeid materjali omadusi: keemiline vastupidavus ravimitele, läbipaistvus jälgimisel, ühenduste paindlikkus ja absoluutne lekkekindel terviklikkus. Sissepritsevalu ühendab need nõuded ühe-võtuga tootmiseks, valmistades terviklikud osad 15–30 sekundiga.
Kateetrid esindavad teist olulist rakendust, kusmeditsiiniseadmete survevaludemonstreerib selle mitmekülgsust. Kaasaegsetes kateetrites kasutatakse mitme-materjali vormimise tehnikaid, ühendades jäigad rummud painduvate torudega ühes tootmisetapis. Rummu materjal võib tugevuse ja selguse tagamiseks olla polükarbonaat, samas kui torus kasutatakse bioloogilise ühilduvuse ja paindlikkuse tagamiseks meditsiinilist -klassi silikooni või termoplastilisi elastomeere. Täiustatud vormimisprotsessid seovad need materjalid molekulaarselt, kõrvaldades lekkekohad, mis võivad sisaldada baktereid või põhjustada patsiendi tüsistusi.
Kirurgilised instrumendid sisaldavad üha enam vormitud plastkomponente. Kunagi täielikult roostevabast terasest valmistatud skalpelli käepidemed, tõmburi terad ja tangiotsad on nüüd ergonoomiliste plastikust käepidemete ja ühekordselt kasutatavate lõikeservadega. Hiljutises uuringus dokumenteeriti, et süstitud-kirurgilised tõmburid parandasid käsitsemise täpsust 30%, mis on otseses korrelatsioonis lühema protseduuriaja ja paremate kirurgiliste tulemustega. Kerge konstruktsioon vähendab kirurgi väsimist pikkade operatsioonide ajal, samas kui võimalus toota ühekordselt{5}}kasutatavaid versioone välistab steriliseerimise tõrked, mis aeg-ajalt korduvkasutatavaid instrumente vaevavad.
Diagnostikaseadmed ja laboriinstrumendid
Laborimeditsiin toetub suurel määral süstimis{0}}vormitud komponentidele. Petri tassid, katseklaasid, mikroplaadid, proovikonteinerid ja verevõtutorud tekivad kõik suure -mahuga vormimise käigus. Need esemed nõuavad erakordset mõõtmete konsistentsi-96 süvendiga mikroplaat peab säilitama kõikides süvendites ühtlase sügavuse ja läbimõõdu, et tagada täpsed katsetulemused. Isegi 50 mikromeetrised kõikumised võivad muuta terved diagnostilised testid kehtetuks.
COVID{2}}19 pandeemia näitas nii selle tarneahela tähtsust kui ka haavatavust. Kriitilisteks kitsaskohtadeks sai komplekti komponentide -tampoonide, viaalide, korkide ja kassettide{7}}katsetamine. Tootjad suurendasid tootmist, töötades vormimismasinaid ööpäevaringselt, kuid täpsusnõuded jäid vaieldamatuks. Halvasti vormitud katseklaasi kork võib võimaldada saastumist, muuta testitulemused mõttetuks ja levitada potentsiaalselt valeinformatsiooni nakkuse staatuse kohta.
Diagnostikaseadmete korpused esitavad erinevaid väljakutseid. Kaasaegsed-täpse-hooldusdiagnostika seadmed-glükomeetrid, kaasaskantavad südamemonitorid, antigeenide kiirtestid-nõuavad korpuseid, mis kaitsevad tundlikku elektroonikat, jäädes samas kergeks ja{5}}kasutajasõbralikuks. Sissepritsevormimine loob need korpused integreeritud funktsioonidega: klõpsatusega-sobib tööriistavabaks-monteerimiseks, aknad kuvaritele, lahtrid patareidele ja kinnituspunktid trükkplaatidele. Tüüpilise glükomeetri korpusel võib olla 15 erinevat funktsionaalset funktsiooni, mis kõik on vormitud üheks tükiks, mis kaalub alla 50 grammi.
Täiustatud materjalide juhtimine meditsiiniseadmete süstimisvormimise uuendused
Suure jõudlusega-tehniline termoplast
Materjali valik on võib-olla kõige kriitilisem otsus meditsiiniseadmete disainis. Polümeer peab vastama biosobivuse regulatiivsetele nõuetele (tavaliselt ISO 10993 testimine), taluma steriliseerimismeetodeid ilma lagunemiseta, säilitama mehaanilisi omadusi erinevates temperatuurivahemikes, taluma kemikaale ja pakkuma sageli spetsiifilisi optilisi või elektrilisi omadusi.
PEEK on kujunenud implanteeritavate meditsiiniseadmete esmaklassiliseks materjaliks.See pool{0}}kristalliline termoplast säilitab omadused temperatuuril kuni 250 kraadi, sellel on erakordne keemiline vastupidavus ja biosobivus püsiimplantaatide jaoks. Lülisamba fusioonpuurid, hambakruvid ja ortopeedilised plaadid kasutavad PEEK-i üha enam metalli asendajana. Materjali radiolutsentsus annab suure eelise-PEEK näib röntgenikiirtel läbipaistev-, võimaldades kirurgidel jälgida luude paranemist ja implantaadi positsioneerimist ilma, et metallist artefaktid vaadet varjaksid.
PEEKi töötlemine nõuab spetsiaalset varustust. Polümeeri kõrge sulamistemperatuur (343 kraadi) ja kitsas töötlemisaken nõuavad täpset temperatuuri reguleerimist ja kõrge -rõhu süstimist. Vormid peavad olema karastatud, et taluda tuhandeid tsükleid ilma mõõtmete muutmiseta. Nendest väljakutsetest hoolimata kasutavad tootjad PEEK-i kõrge -väärtuslike rakenduste jaoks, kuna materjal võimaldab traditsiooniliste metallide puhul võimatuid disainilahendusi. PEEK-i seljaaju puuri saab vormida keerukate võrestruktuuridega, mis soodustavad luude sissekasvu, vähendades samal ajal implantaadi kaalu 60% võrreldes titaani ekvivalentidega.
Vedelkristallpolümeerid (LCP) teenivad rakendusi, mis nõuavad äärmist mõõtmete stabiilsust ja miniatuursust. Nendel materjalidel on ülimalt-madal kokkutõmbumismäär (0,1-0,3%), mistõttu on need ideaalsed mikro-vormitud osade jaoks, nagu kateetri pistikud, andurite korpused ja implanteeritav elektroonika. LCP madal dielektriline konstant toetab kõrgsageduslikku meditsiinielektroonikat, sealhulgas kantavaid biosensoreid ja juhtmevabasid jälgimisseadmeid. Materjali suurepärased barjääriomadused kaitsevad tundlikke elektroonikakomponente niiskuse ja kehavedelike eest implanteeritud seadmetes.
Biolagunevad ja säästvad polümeerid
Jätkusuutlikkusega seotud probleemid kujundavad ümber materjalivalikuid meditsiinitööstuses. Biolagunevad polümeerid -polüpiimhape (PLA), polükaprolaktoon (PCL) ja polüglükoliid (PGA)- pakuvad lahendusi ajutiste implantaatide ja ravimite kohaletoimetamise süsteemide jaoks. Need materjalid lagunevad kehas ohutult nädalate või kuude jooksul, kaotades vajaduse kirurgilise eemaldamise järele.
Imenduvad õmblused, ravimit -elueerivad stendid, luukruvid ja koekarkassid kasutavad üha enam biolagunevaid polümeere. PCL-põhine ravimi manustamiseks mõeldud implantaat võib ravimit pidevalt vabastada kuus kuud, enne kui see laguneb täielikult kahjutuks kõrvalsaaduseks. Survevaluprotsess võimaldab molekulmassi ja materjalide segude reguleerimise abil täpselt kontrollida polümeeri koostist ja lagunemiskiirust.
Keskkonnasäästlikkus ulatub kaugemale kui biolagunevus. Meditsiiniseadmete tootjad seisavad silmitsi survega vähendada plastijäätmeid, säilitades samal ajal steriilsed ja ohutud tooted. Mõned ettevõtted uurivad monomaterjalist konstruktsiooni -ühekordset-polümeeri seadmeid, mis lihtsustavad ringlussevõttu,-kuigi eeskirjad keelavad praegu ringlussevõetud materjalid patsientide-kontaktirakendustes. Energiatõhusad elektrilised survevalupressid vähendavad tootmise süsiniku jalajälge võrreldes hüdraulikasüsteemidega 30–60%, samas kui optimeeritud kuumakanali konstruktsioon minimeerib materjali raiskamist tootmise ajal.

Täppistootmine: mikro{0}}vormimine ja miniatuur
Minimaalselt invasiivsete protseduuride suundumus suurendab nõudlust üha{0}}väiksemate meditsiinikomponentide järele. Mikro-vormimisel saadakse osi, mis kaaluvad vaid milligramme ja mille tolerantsid mõõdetakse mikronites. See spetsiaalne survevaluvariant nõuab erakordset kontrolli töötlemisparameetrite üle.
Meditsiinilise mikrosurvevalu turg jõudis 2024. aastal 596,7 miljoni dollarini ja prognoosib kasvuks 2033. aastaks 1662,8 miljardit dollarit, mis näitab, et meditsiin on miniaturiseerimisega üha kiiremini omaks võtnud. Need väikesed komponendid võimaldavad läbimurdelisi rakendusi: silmasisesed läätsed katarakti operatsiooniks, mikrovedeliku kanalid labori-a-a-diagnostika jaoks, ravimi manustamise mikronõelad ja miniatuursed kirurgiainstrumendid endoskoopiliste protseduuride jaoks.
Mikro-vormimine esitab ainulaadseid tehnilisi väljakutseid. Polümeerimolekulid peavad voolama läbi kanalite, mis on vaevalt laiemad kui inimese juuksed, täites õõnsused enne enneaegset tahkumist. Tavaline survevalu põhineb pideval rõhul, kuid mikro-vormimisel kasutatakse sageli kokkusurutud sulandi dünaamikat,-salvestades elastsusenergiat sulas polümeeris, vabastades selle seejärel suure-kiirusega vooluna, kui klapi luugid avanevad. Selle tehnikaga saavutatakse täiteaeg 10-20 millisekundit, luues osi seinapaksusega kuni 0,05 mm.
Kvaliteedikontroll muutub mikroskaaladel eksponentsiaalselt raskemaks. Traditsioonilistel mõõtmisvahenditel puudub eraldusvõime riisiteradest väiksemate osade mõõtmete kontrollimiseks. Automatiseeritud nägemissüsteemid kontrollivad iga õõnsust kaks korda tootmistsükli jooksul, kasutades masinõppe algoritme, et tuvastada iniminspektoritele nähtamatud defektid. Üksik tolmuosake võib rikkuda mikro-vormitud detaili, mistõttu on vaja toota ISO klassi 7 või 8 puhastes ruumides, kus kehtivad ranged keskkonnakontrollid.
Meditsiiniseadmete süstimisvormimise eeskirjade järgimine ja kvaliteedijuhtimine
Meditsiiniseadmete tootmine tähendab regulatiivsete mikroskoobide all töötamist. FDA ja rahvusvahelised standardiorganisatsioonid kehtestavad kvaliteedijuhtimissüsteemid, mis hõlmavad kõiki tootmise aspekte alates tooraine kättesaamisest kuni lõpptoote turustamiseni.
ISO 13485 kehtestab kvaliteediraamistiku meditsiiniseadmete tootjatele. Selle sertifikaadi saamiseks on vaja dokumenteeritud protseduure riskijuhtimiseks, protsesside valideerimiseks, personali koolitamiseks, seadmete hoolduseks ja pidevaks täiustamiseks. Standard rõhutab jälgitavust{3}}iga komponent peab olema jälgitav konkreetsete materjalipartiide, tootmiskuupäevade, masinatingimuste ja operaatorite järgi.
Protsessi valideerimine on suur ettevõtminemeditsiiniseadmete survevaluoperatsioonid. Tootjad peavad enne kaubandusliku tootmise alustamist tõestama, et nende vormimisprotsess toodab usaldusväärselt nõuetele vastavaid osi. See hõlmab paigaldamise kvalifikatsiooni (IQ), mis kontrollib seadmete paigaldamist, töökvalifikatsiooni (OQ), mis kinnitab, et süsteem töötab spetsifikatsioonide kohaselt, ja jõudluse kvalifikatsiooni (PQ), mis näitab vastuvõetavate osade järjepidevat tootmist pikkade katsete jooksul.
Statistiline protsessijuhtimine jälgib käimasolevat tootmist. Põhiparameetreid-sulamistemperatuur, sissepritserõhk, jahutusaeg, osakaal-jälgitakse pidevalt automaatse andmelogimisega. Iga kõrvalekalle käivitab uurimise. Näiteks kui vormimisprotsess säilitab tavaliselt 5% tagasilükkamise, kuid tõuseb järsku 10% -ni, nõuavad kvaliteedisüsteemid viivitamatut uurimist vastavalt ISO 13485 nõuetele.
FDA kvaliteedijuhtimissüsteemi määrus (QMSR) jõustub 2. veebruaril 2026, hõlmates ISO 13485:2016 kui USA meditsiiniseadmete tootmise alust. See ühtlustamine lihtsustab vastavust ülemaailmselt tegutsevate ettevõtete jaoks, kuid nõuab märkimisväärset ettevalmistust tootjatelt, kellel pole veel ISO 13485{10}}sertifikaati. Üleminek nõuab dokumentatsiooni, jälgitavuse süsteemide ja audititavade värskendamist, kusjuures FDA märgib selgesõnaliselt, et ISO 13485 sertifikaat üksi ei vasta kõigile QMSR-i nõuetele{11}}FDA-spetsiifilised lisakontrollid jäävad kohustuslikuks.
QMSR-i kohased disainikontrollid nõuavad täielikku jälgitavust disaini sisendite, väljundite, verifitseerimistestimise ja valideerimistoimingute vahel. Iga projekteerimisotsus tuleb dokumenteerida selgete põhjenduste ja täiendavate andmetega. See dokumentatsioonitase tagab, et kui seade põllul ebaõnnestub, saavad uurijad jälgida algpõhjust kogu arendus- ja tootmisajaloo jooksul.
Automatiseerimine, tööstus 4.0 ja meditsiinilise survevalu tulevik
Kaasaegsed meditsiinilised vormimisrajatised meenutavad üha enam tarkvaraettevõtteid kui traditsioonilisi tehaseid. Automatiseerimine on arenenud valikulisest tõhususe suurendamisest oluliseks kvaliteedi- ja jälgitavusnõuete täitmiseks.
Robotiosade eemaldamise süsteemid käitlevad valmis komponente ilma inimkontaktita, vähendades seeläbi saastumise ohtu. Need süsteemid sisaldavad jõuandureid ja nägemisjuhiseid, et tuvastada ja reageerida osade väljutamise variatsioonidele, vältides kahjustusi, mida inimkäitajad võivad märkamata jätta. Puutevabad vaakum{2}}põhised väljavõtusüsteemid suudavad käsitseda osi ükshaaval tsüklikiirusega üle 20 minutis, mis toidab allavoolu kokkupanekuks, kontrollimiseks ja pakkimiseks.
Line{0}}kontrollisüsteemid kontrollivad iga osa vastavust spetsifikatsioonidele. Kõrge eraldusvõimega-kaamerad jäädvustavad kümneid pilte komponendi kohta, mõõtes kriitilisi mõõtmeid, tuvastades samal ajal pinnadefekte, värvivariatsioone või vormimisvigu. Masinõppe algoritmid analüüsivad neid pilte, tuvastades defektide mustrid, mida iniminspektorid ei tunneks. Süsteemid suudavad jälgida tuhandete osade suundumusi, ennustades, millal hooldus muutub vajalikuks enne kvaliteedi halvenemist.
Protsessi jälgimine on muutunud üha keerukamaks. Õõnes{1}}tasemeandurid mõõdavad temperatuuri, rõhku ja sulamisvoolu reaalajas, genereerides andmevooge, mis dokumenteerivad iga vormimistsüklit. See teave edastab jälgitavuse kvaliteedikirjeid, võimaldades samas prognoositavat hooldust. Tehisintellekt analüüsib ajaloolisi andmeid, et optimeerida protsessi parameetreid, kohandades automaatselt sissepritsekiirusi, rõhku ja jahutusaegu, et kompenseerida materjali või keskkonnatingimuste muutusi.
Digitaalsed kaksikud{0}}füüsiliste vormimisprotsesside virtuaalsed koopiad- võimaldavad inseneridel simuleerida tootmisstsenaariume ilma materjale või masinaaega kulutamata. Need mudelid ennustavad, kuidas disainimuudatused või uued materjalid käituvad enne kallite prototüüptööriistade kasutuselevõttu. Simulatsioonitarkvara suudab ennustada keevisliine, õhulõksu, kõverdumist ja muid defekte, võimaldades disaineritel optimeerida detailide geomeetriat vormitavuse jaoks.
Puhta ruumide tootmine ja saastekontroll
Meditsiiniseadmete tootmine nõuab sageli puhta ruumi keskkonda, kus osakeste arvu, temperatuuri, niiskust ja õhuvoolu pidevalt jälgitakse ja kontrollitakse. ISO klassi 7 puhasruumid (10 000 osakest, mis on suuremad kui 0,5 mikromeetrit kuupmeetri kohta või sellega võrdne) pakuvad standardset keskkonda enamiku meditsiiniliste vormimistoimingute jaoks, samas kui kriitilisemad rakendused nõuavad ISO klassi 6 või isegi klassi 5 tingimusi.
Puhta ruumi terviklikkuse säilitamine survevalumasinate kasutamisel on väljakutseks. Masinad tekitavad soojust, osakesi ja vibratsiooni,{1}}kõik need on saastetõrje vaenlased. Eesmärgiga-ehitatud puhasruumipressid sisaldavad selliseid funktsioone nagu HEPA-filtreerimine väljalaskeavadel, suletud tööriistaalad ja väheseid osakesi tekitavad komponendid. Puhasruumidesse sisenevad töötajad peavad kandma riietumisprotokolle, kandma kogu-ülikondi, kindaid ja näokatteid, et vältida naharakkude või kiudude levikut, mis võivad tooteid saastada.
Isegi vormimismaterjalid nõuavad erilist käsitsemist. Meditsiiniline-vaiku saabub pitseeritud, sertifitseeritud partiidena koos ulatusliku dokumentatsiooniga. Tooraine kuivatatakse kontrollitud tingimustes, et eemaldada niiskus, mis võib põhjustada mullikesi või pinnadefekte. Materjalikäitlussüsteemid edastavad vaigu laost vormimismasinatesse suletud radade kaudu, vältides kokkupuudet ruumiõhuga, mis võib põhjustada saasteaineid.
Vormimisele järgnevad montaaži- ja pakkimistoimingud seisavad silmitsi veelgi rangemate nõuetega. Seadmed läbivad sageli puhastes ruumides ultraheli- või laserkeevituse, et luua valmis sõlmed, seejärel viiakse need steriilsetele pakkimisliinidele, kus kontrollitakse iga tihendit. Kogu tootmisvoog alates toorainest kuni pakendatud seadmeni toimub kontrollitud keskkondades, kus on mitu kontrollpunkti, mis tagavad saastumise võimaluse puudumise.

Majandusmõju ja turudünaamika
Meditsiinilise survevalu sektor näitab märkimisväärset kasvu ülemaailmsetel turgudel. Põhja-Ameerika domineerib 40% turuosaga, mis on tingitud arenenud tervishoiu infrastruktuurist ja suurtest kulutustest elaniku kohta. Piirkonna vananev elanikkond (ennustuste kohaselt jõuab 2030. aastaks 1,4 miljardit inimest vanuses 60+) loob püsiva nõudluse meditsiiniseadmete ja ühekordselt kasutatavate seadmete järele.
Aasia-Vaikne ookean esindab kõige kiiremini-kasvavat turgu, mille prognoositav CAGR ületab 2033. aastaks 7%. Hiina, India ja Jaapan investeerivad palju tervishoiu infrastruktuuri, haiglate ehitamisse ja meditsiiniteenuste laiendamisse. Näiteks plaanib India järgmise viie aasta jooksul lisada rohkem kui 20 000 haiglavoodit selliste projektide kaudu nagu 750 -voodikohaga Rewari AIIMS Medical College, LNJP haigla 4000 -kohaline laiendus ja mitu 1,{11}} voodikohta. Iga uus haigla vajab miljoneid süstimisvormitud meditsiinitooteid – alates läbivaatuskinnastest ja proovikonteineritest kuni keerukate kirurgiliste instrumentide ja siirdatavate seadmeteni.
Materjalikulud mõjutavad oluliselt majanduslikke arvutusi. Suure jõudlusega-polümeerid, nagu PEEK, maksavad kaks suurusjärku rohkem kui kaubaplastid nagu polüetüleen. Kilogramm meditsiinilise -kvaliteediga PEEK võib maksta 150-200 dollarit, polüpropüleeni puhul 2–3 dollarit. See loob tugeva stiimuli materjalijäätmete minimeerimiseks optimeeritud kuumakanalisüsteemide ja täpse protsessijuhtimise kaudu. Tootjad investeerivad simulatsioonitarkvarasse ja täiustatud tööriistadesse, et vähendada vanaraua määra 5–8%-lt 1–2%-le, säästes igal aastal tuhandeid dollareid väärtuslike materjalide pealt.
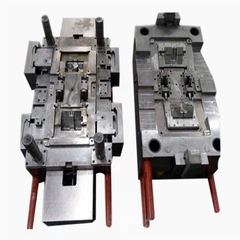
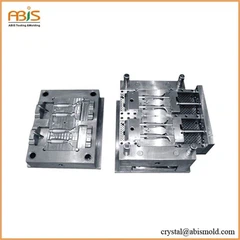
Tööriistad on veel üks suur investeering. Meditsiinikomponentide täppisvorm võib sõltuvalt keerukusest, õõnsuste arvust ja materjalinõuetest maksta 50 000{5}}250 000 dollarit. Mitme õõnsusega vormid amortiseerivad selle investeeringu suuremate tootmismahtude puhul, kuid valideerimisnõuded tähendavad, et tööriist peab enne tootmisloa andmist järjekindlalt tootma nõuetele vastavaid osi. Ebaõnnestunud tööriista valideerimine võib maksta kuudepikkuseid viivitusi ja sadu tuhandeid ümberkujundamise kulusid, muutes esialgse inseneriinvesteeringu kriitiliseks.
Reaalmaailma-rakendused ja juhtumiuuringud
Ortopeediline kirurgia on süstevormitud PEEK-implantaadid{0}}innukalt vastu võtnud. Tüüpiline lülisamba liitmise protseduur kasutab nüüd poorse pinnaga vormitud PEEK puure, mis soodustavad luude sissekasvu. Need implantaadid kaaluvad 60% vähem kui titaani ekvivalendid, pakkudes samas võrreldavat tugevust. Raadioluutsus võimaldab kirurgidel kontrollida fusiooni edenemist operatsioonijärgsel-röntgeni-kiirgusel, ilma et metallesemed vaadet varjaksid. Kliinilised tulemused näitavad patsiendi kiiremat taastumist ja vähem tüsistusi võrreldes metallimplantaatidega, mis on osaliselt tingitud PEEKi elastsusmoodulist, mis sobib paremini loodusliku luuga, vähendades stressi kaitseefekte, mis võivad ümbritsevat luud nõrgendada.
Kantavad tervisemonitorid esindavad teist kasvuvaldkonda. Sellised seadmed nagu pidevad glükoosimonitorid, EKG plaastrid ja biosensorid vajavad korpuseid, mis kaitsevad elektroonikat, säilitades samas mugava kontakti nahaga. Sissepritsevormimine loob need korpused koos integreeritud funktsioonidega: akupesad, anduriaknad, kleepuvad kinnituspinnad ja klõpsatavad -sobivused kokkupanekuks. Osad peavad taluma keha kuumust, niiskust ja liikumist, jäädes samas hüpoallergeenseks ja mugavaks 24/7 kandmiseks. Termoplastilised elastomeerid (TPE) pakuvad nahasõbralikke pindu, mis ei ärrita pikaajalisel kokkupuutel.
Mikrofluidilised diagnostikaseadmed demonstreerivad mikro{0}}vormimisvõimalusi. Lab-on-a-kiibiplatvormid integreerivad proovide käsitlemise, reaktiivide segamise ja tuvastamise krediitkaardi-suuruses seadmetes. Need süsteemid sisaldavad kanalite, kambrite ja ventiilide võrke, mõõdetuna mikromeetrites, mis kõik on vormitud ühe toiminguga. Nakkushaiguste diagnostika, südamemarkerid ja metaboolsed paneelid kasutavad üha enam neid platvorme, võimaldades kiiret testimist arstikabinettides, kiirabiautodes või patsientide kodudes. Tehnoloogia osutus COVID-19 ajal ülioluliseks, kiirendades testitulemuste muutumist päevadelt minutiteks.
Korduma kippuvad küsimused meditsiiniseadmete süstimisvormimise kohta
Mille poolest erineb meditsiiniline survevalu tavalisest plastist vormimisest?
Meditsiiniline vormimine töötab FDA ja ISO eeskirjade kohaselt, mis nõuavad valideeritud protsesse, täielikku jälgitavust, bioloogiliselt ühilduvaid materjale ja puhast ruumi tootmist. Iga tootmisparameeter dokumenteeritakse ja kõik kõrvalekalded nõuavad uurimist. Tavaline vormimine keskendub peamiselt mõõtmete täpsusele ja välimusele ilma ulatuslike kvaliteedisüsteemide meditsiiniliste rakenduste nõudmiseta.
Kui kaua võtab aega meditsiinilise survevaluseadme väljatöötamine?
Arenduste ajakava varieerub märkimisväärselt sõltuvalt seadme klassifikatsioonist ja keerukusest. Lihtsad I klassi seadmed võivad kontseptsioonist tootmiseni jõuda 12–18 kuuga. Komplekssete III klassi siirdatavate seadmete projekteerimine, testimine, kliinilised katsed, regulatiivne heakskiitmine ja tootmise valideerimine nõuavad 3–5 aastat. Ainuüksi tööriista väljatöötamine võtab tavaliselt 12–16 nädalat pärast kujunduse külmumist.
Miks on meditsiinilised{0}}plastid nii kallid?
Meditsiinilise -puhta vaigud läbivad ulatusliku biosobivuse, ekstraheeritavate ja leostuvate ainete testimise. Tootjad järgivad ranget protsessikontrolli ja põhjalikku dokumentatsiooni. Iga materjalipartiiga on kaasas partii-spetsiifilised analüüsisertifikaadid. Need kvaliteedisüsteemid ja testimisprotokollid suurendavad kulusid oluliselt võrreldes tavaplastiga, kuid tagavad, et materjalid ei kahjusta patsiente ega kahjusta seadme tööd.
Kas süstimisvormitud meditsiiniseadmeid saab steriliseerida?
Jah, enamik meditsiinilisi plastmassi talub tavalisi steriliseerimismeetodeid, sealhulgas auruga autoklaavimist, gammakiirgust, gaasilist etüleenoksiidi ja elektronkiirega töötlemist. Materjali valikul võetakse arvesse steriliseerimisnõudeid{1}}mõned polümeerid lagunevad spetsiifiliste steriliseerimismeetodite korral. Taaskasutamiseks mõeldud seadmed peavad taluma mitut steriliseerimistsüklit, ilma et nende omadused halveneksid.
Mis vahe on meditsiinilisel vormimisel ja puhasruumi vormimisel?
Kõik meditsiiniseadmete vormimised nõuavad ISO 13485 kvaliteedisüsteeme, kuid mitte kõik need ei toimu puhastes ruumides. Seadmed, mis ei puutu patsientidega otse kokku, -korpused, välised korpused- võivad olla vormitud standardsetes tootmiskeskkondades. Komponendid, mis puutuvad kokku steriilsete kehapiirkondadega, implantaadid või vedeliku käitlemiseks mõeldud ühekordsed esemed, nõuavad osakestega saastumise vältimiseks tavaliselt puhast ruumi tootmist.
Kuidas automatiseerimine parandab meditsiiniseadmete tootmist?
Automatiseerimine välistab inimeste kokkupuute toodetega, vähendades seeläbi saastumise ohtu. Robotsüsteemid käitlevad osi järjepidevamalt kui käsitsi operaatorid, parandades kvaliteeti ja vähendades tagasilükkamise määra. Line{2}}ülevaatus tuvastab 100% defektidest võrreldes statistilise valimi võtmisega. Andmete logimine dokumenteerib iga vormimistsükli täieliku jälgitavuse tagamiseks. Need võimalused osutuvad oluliseks regulatiivsete nõuete täitmiseks, säilitades samal ajal majandusliku elujõulisuse.
Millist rolli mängib 3D-printimine meditsiinilises survevaluvormis?
Lisatootmine võimaldab kiiret prototüüpimist tegelikes tootmismaterjalides, kiirendades arendustsükleid. Disainerid saavad enne kulukate tootmistööriistade kasutamist kiiresti hinnata mitut disaini iteratsiooni. Mõned ettevõtted kasutavad 3D--prinditud vorme väikesemahuliseks-tootmiseks või esialgseteks kliinilisteks katseteks. Kuid 3D-printimine ei suuda praegu vastata survevalu täpsusele, pinnakvaliteedile ega kuluefektiivsusele-suure-mahulise meditsiiniseadmete tootmisel.